
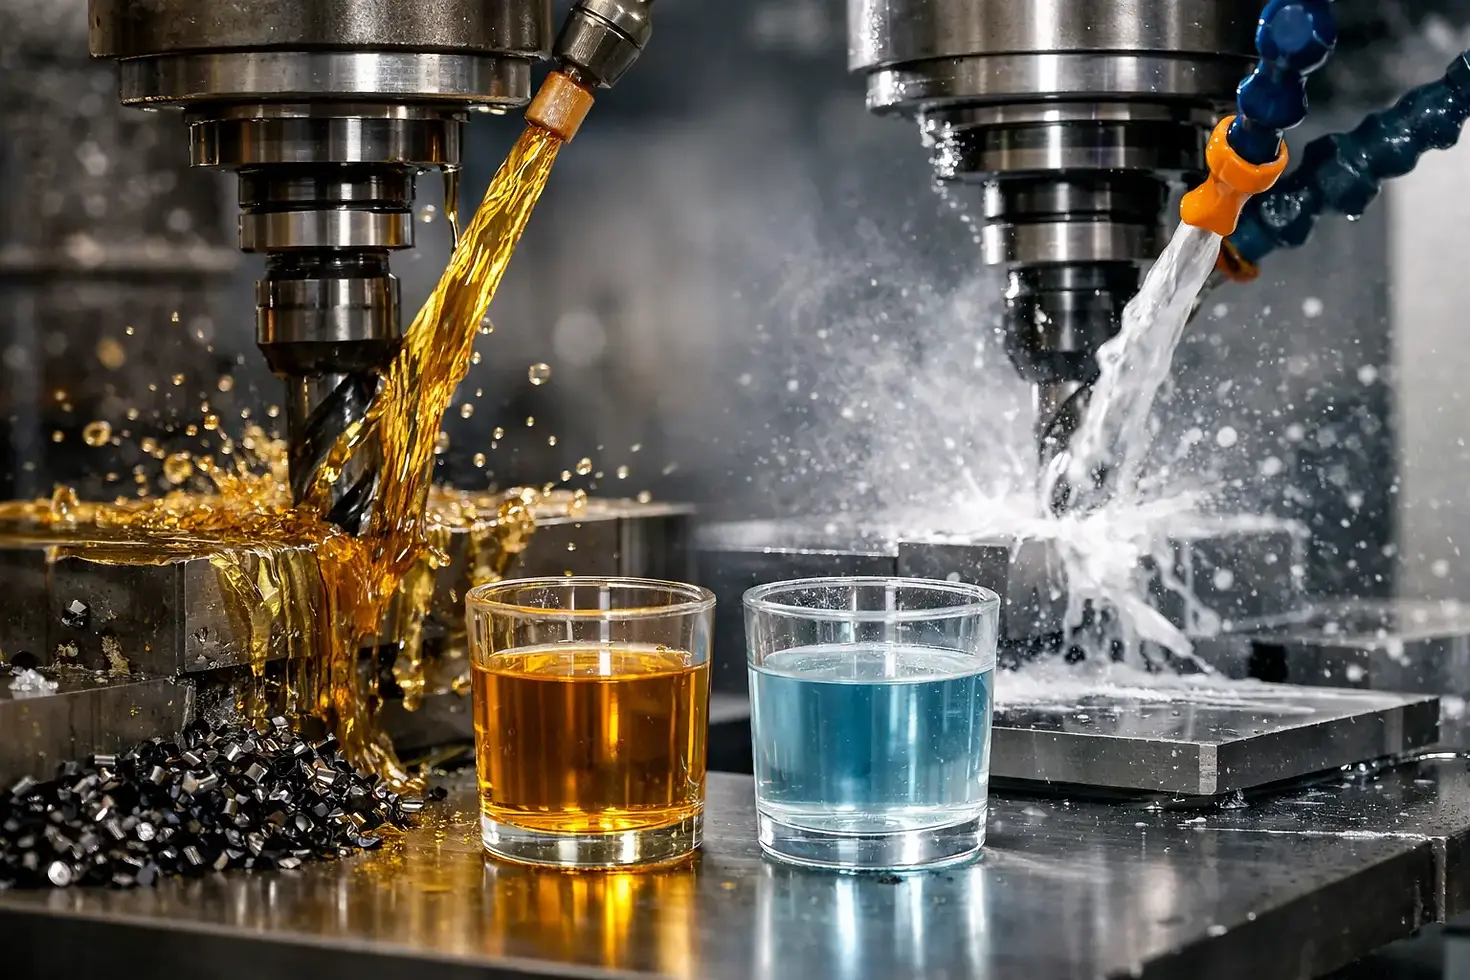
Aceite mineral versus sintético en mecanizado

Una herramienta que pierde filo antes de lo previsto, una pieza con acabado irregular o un tanque que exige correcciones constantes rara vez se resuelven cambiando solamente la marca del fluido. En la decisión entre aceite mineral versus sintético mecanizado, lo que está en juego es la estabilidad del proceso: lubricidad, control térmico, limpieza, vida de herramienta, seguridad del operador y costo real por pieza producida.
La pregunta correcta no es cuál fluido es mejor en términos absolutos. Es cuál responde mejor al material, la operación, la geometría de la herramienta, la velocidad de corte, el acabado requerido y las condiciones propias de su planta. Un producto que funciona bien en un centro de maquinado de aluminio puede no ser la mejor elección para roscado pesado en acero aleado o rectificado de alta precisión.
Aceite mineral versus sintético en mecanizado: qué cambia
El aceite mineral proviene de bases derivadas del petróleo y sigue siendo una alternativa de alto valor para numerosas operaciones metalmecánicas. Su principal fortaleza suele estar en la lubricidad, especialmente cuando la formulación incorpora aditivos de extrema presión, agentes antidesgaste o componentes de lubricación límite. Esto ayuda a disminuir la fricción entre herramienta, viruta y pieza en trabajos exigentes.
Un fluido sintético, por otra parte, se formula con componentes químicos que no dependen de una base mineral convencional. En aplicaciones miscibles en agua, suele privilegiar la capacidad de enfriamiento, la limpieza del sistema y la estabilidad operativa. También existen productos semisintéticos, que combinan propiedades de ambos enfoques y pueden ofrecer una alternativa equilibrada cuando se requiere lubricidad sin sacrificar demasiado control térmico o limpieza.
La diferencia no se limita a la etiqueta. Dos aceites minerales pueden tener desempeños muy distintos según su viscosidad y paquete de aditivos. Lo mismo ocurre con los sintéticos: uno diseñado para rectificado no necesariamente soportará una operación de brochado, machueleado o corte de alta carga. Por eso, comparar únicamente el precio por tambor lleva a decisiones incompletas.
Cuando el aceite mineral aporta una ventaja clara
En operaciones donde domina la presión de contacto, la película lubricante es determinante. El corte de roscas, el brochado, el tallado de engranes, el estampado de ciertos materiales y el maquinado pesado son ejemplos en los que un aceite mineral de corte bien formulado puede proteger mejor el filo de la herramienta y reducir el riesgo de soldadura de material.
La lubricidad ayuda a disminuir el desgaste, controlar el borde acumulado y mejorar la integridad superficial de la pieza. En materiales difíciles de maquinar, como algunos aceros inoxidables, aceros de alta resistencia o aleaciones de níquel, esta propiedad puede traducirse en ciclos más estables y menos cambios de herramienta.
También hay procesos donde el uso de aceite entero es parte de la lógica operativa de la máquina. Ciertas máquinas de engranes, equipos de corte de precisión o aplicaciones donde se requiere una lubricación intensa trabajan con mayor consistencia bajo esta tecnología. Sin embargo, una mayor lubricidad puede venir acompañada de mayor niebla, residuos sobre las piezas o una limpieza posterior más demandante. Es un intercambio que debe evaluarse desde la realidad de la línea, no desde una ficha técnica aislada.
Dónde un sintético puede mejorar el proceso
Los fluidos sintéticos y semisintéticos miscibles en agua suelen destacar en operaciones de alta velocidad o alta generación de calor. El agua tiene una capacidad de enfriamiento superior a la de un aceite entero, por lo que una formulación bien controlada puede retirar calor de la zona de corte con mayor eficiencia. Esto resulta relevante en fresado, torneado CNC, rectificado y maquinado continuo de series largas.
La limpieza es otra ventaja frecuente. Un sistema más limpio facilita la inspección de piezas, reduce depósitos en máquina y puede simplificar procesos posteriores, como lavado, ensamble, recubrimiento o pintura. Para una planta automotriz, aeroespacial o de componentes de precisión, mantener la pieza libre de residuos excesivos no es un detalle estético: puede evitar rechazos, problemas de adhesión o variación en etapas posteriores.
Además, algunos sintéticos ofrecen buena estabilidad microbiológica y baja formación de espuma cuando se seleccionan y mantienen de forma correcta. Pero no deben considerarse libres de mantenimiento. La concentración, el pH, la dureza del agua, la contaminación con aceites parásitos y la carga de viruta siguen definiendo su rendimiento diario.
El costo relevante es el costo por pieza
Un aceite mineral puede tener un costo inicial mayor o menor que un sintético según la aplicación, pero el precio de compra no representa el costo total. La evaluación debe incluir consumo, concentración, vida del tanque, arrastre en pieza y viruta, limpieza, disposición, cambios de herramienta, tiempo de ciclo, calidad superficial y horas perdidas por correcciones al proceso.
Por ejemplo, un fluido de mayor desempeño puede justificar su inversión si prolonga la vida de los insertos, evita marcas de quemado o reduce paros por espuma y mal olor. A la inversa, pagar por una formulación muy avanzada para una operación simple y estable puede no generar retorno. La selección debe responder a un beneficio medible, no a una preferencia general por una tecnología.
En compras técnicas, conviene pedir información que conecte el producto con la operación: material de la pieza, tipo de máquina, velocidad, avance, profundidad de corte, herramienta, volumen de producción, requerimiento de acabado y proceso posterior. Con esos datos es posible definir una prueba controlada y comparar resultados con indicadores que producción, calidad y mantenimiento reconozcan.
Variables de planta que cambian la recomendación
La compatibilidad con materiales es una de las primeras variables. Aluminio, fundición, acero, cobre y sus aleaciones responden de forma distinta a la química del fluido. Algunas formulaciones pueden manchar metales amarillos, afectar ciertos grados de aluminio o dejar residuos que interfieren con soldadura y recubrimientos. La formulación debe cuidar tanto la herramienta como la pieza terminada.
La operación también redefine la decisión. En rectificado, el control de calor, la baja espuma y la capacidad de mantener limpia la muela suelen tener mucho peso. En corte pesado, la lubricidad puede ser prioritaria. En centros CNC mixtos, un semisintético puede ofrecer el equilibrio necesario para atender varias operaciones, siempre que no se sacrifiquen las condiciones críticas de la más exigente.
El agua disponible en planta merece atención especial cuando se utilizan productos miscibles. Su dureza y composición pueden afectar emulsión, espuma, depósitos y estabilidad. Preparar el fluido con agua de calidad adecuada, respetar la concentración recomendada y medirla periódicamente evita que un producto correcto se comporte como si fuera una mala elección.
Cómo comparar fluidos sin detener la producción
Una prueba útil no consiste en vaciar un tanque completo y esperar una impresión subjetiva del operador. Lo recomendable es elegir una máquina o célula representativa, establecer una condición base y medir durante un periodo suficiente. La comparación debe observar vida de herramienta, acabado superficial, temperatura, consumo, espuma, limpieza, corrosión, olor, facilidad de mantenimiento y rechazo de piezas.
También conviene involucrar a quienes viven el proceso cada turno. El operador detecta cambios en viruta, niebla, visibilidad y comportamiento de la herramienta. Calidad identifica variaciones que no siempre aparecen en el ciclo. Mantenimiento aporta información sobre bombas, filtros, residuos y limpieza. Compras puede convertir esos datos en una evaluación de costo total con criterios claros.
DEQUINTER trabaja este análisis desde la aplicación, porque una recomendación útil debe partir de las condiciones reales de maquinado y no de una clasificación genérica de producto. La meta es seleccionar un fluido que sostenga la producción, proteja activos y entregue un resultado económico verificable.
La selección correcta empieza en el punto de corte
Elegir entre mineral, sintético o semisintético no es una decisión de preferencia química. Es una decisión de proceso. Si la operación exige película lubricante bajo cargas elevadas, un aceite mineral de corte puede ser el aliado adecuado. Si el reto principal es disipar calor, mantener limpieza y estabilizar una producción de alta velocidad, un sintético o semisintético puede aportar mejores resultados.
Antes de cambiar de fluido, observe dónde se origina la pérdida: filo, temperatura, acabado, espuma, corrosión, limpieza o consumo. Esa evidencia permite convertir una compra de lubricante en una mejora concreta de manufactura. Cuando el fluido responde a las condiciones de la máquina y de la pieza, la planta gana algo más valioso que un tanque lleno: gana control sobre su proceso.



Comentarios