
Estabilidad de emulsiones industriales: qué revisar

Una emulsión que se separa, genera espuma excesiva o cambia de olor no es solo un problema de lubricante. Es una señal de riesgo para el acabado superficial, la vida de herramienta, la repetibilidad del proceso y el costo por pieza. La estabilidad de emulsiones industriales determina si el fluido mantiene sus propiedades en condiciones reales de maquinado, rectificado o formado, donde intervienen calor, arrastre de aceites, viruta, agua de reposición y operación continua.
En planta, el objetivo no es conservar un depósito con buena apariencia. El objetivo es sostener una condición de trabajo que lubrique, enfríe, proteja la pieza y permita producir sin variaciones innecesarias. Para lograrlo, la selección inicial del fluido debe corresponder al proceso, pero también debe ir acompañada de control operativo y mantenimiento disciplinado.
Qué significa la estabilidad de emulsiones industriales
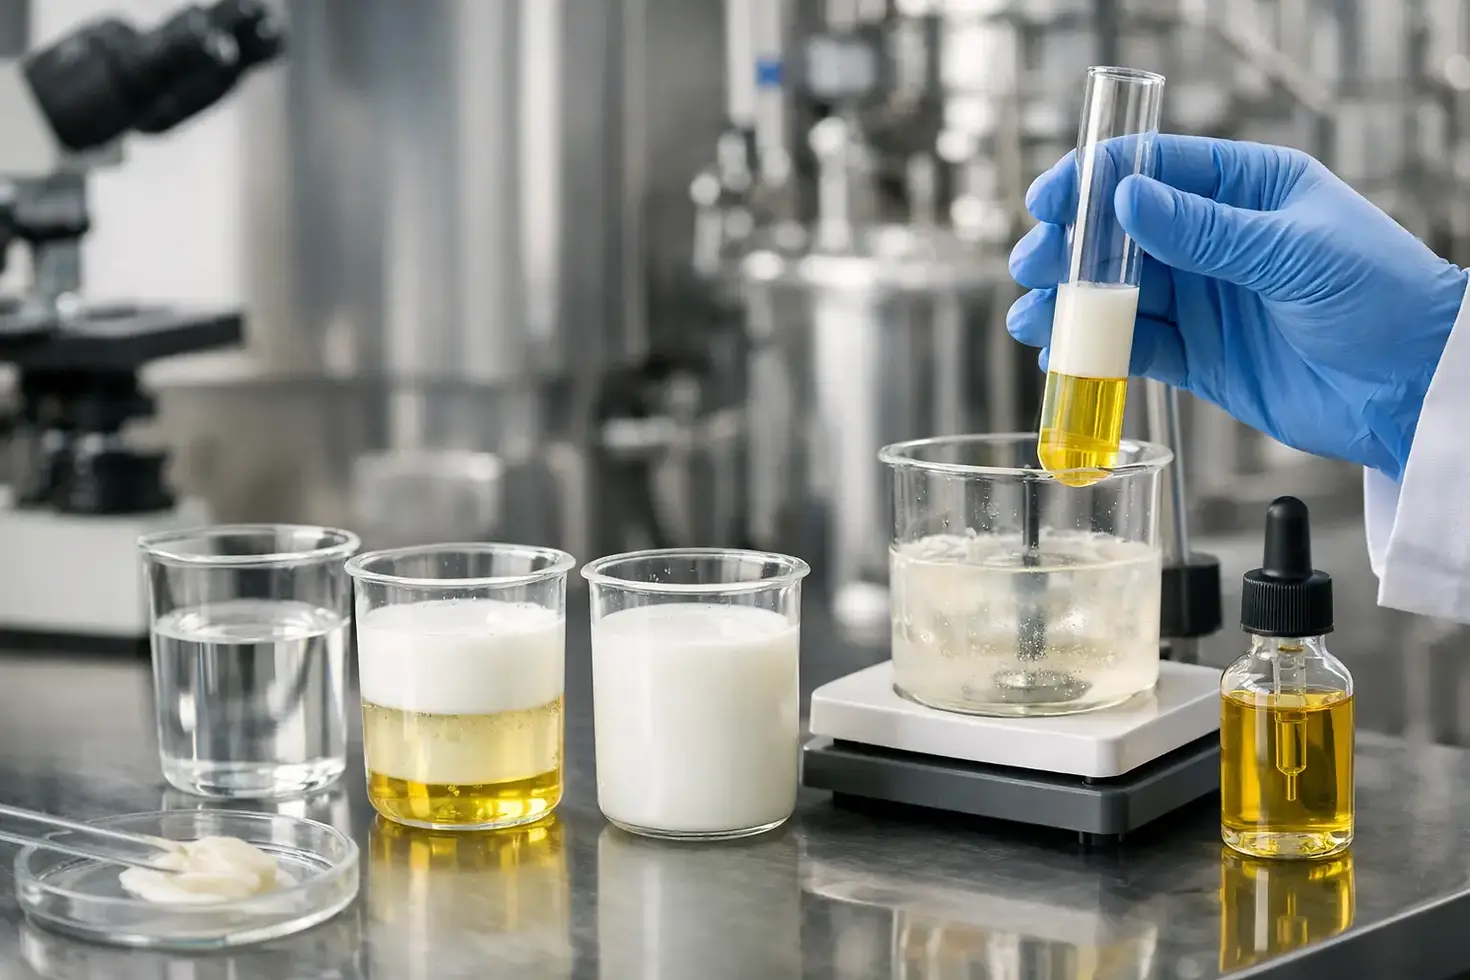
Una emulsión es una mezcla de aceite y agua estabilizada mediante componentes químicos que mantienen dispersas las gotas de aceite. En fluidos metalmecánicos, esta estructura permite combinar capacidad de enfriamiento, lubricidad, protección anticorrosiva y control de limpieza en un mismo producto.
La estabilidad no significa que una emulsión deba permanecer idéntica para siempre. Significa que debe resistir las condiciones esperadas de operación durante un periodo razonable, sin separación significativa de aceite, pérdida de lubricidad, formación de depósitos, corrosión o deterioro microbiológico. Una formulación muy estable puede ser adecuada para una línea de alto volumen con recirculación central, pero no necesariamente será la mejor opción para una operación de formado que requiere mayor lubricidad o facilidad de lavado posterior.
Por eso, evaluar la emulsión solo por su color puede llevar a decisiones equivocadas. Lo relevante es su desempeño en la máquina y en la pieza: temperatura de trabajo, consumo de herramienta, acabado, presencia de manchas, espuma, olor, residuos y consistencia de concentración.
Las variables que más afectan la emulsión
La mayoría de las fallas de estabilidad no aparecen por una sola causa. Son el resultado de una formulación que no corresponde a la aplicación, agua fuera de especificación, contaminación acumulada o prácticas de reposición deficientes.
Calidad y dureza del agua
El agua representa la mayor parte del volumen de una emulsión preparada. Por ello, su composición influye directamente en la respuesta del fluido. Un agua demasiado dura puede reaccionar con ciertos componentes de la formulación y favorecer residuos, depósitos o inestabilidad. Por otro lado, un agua muy blanda también puede requerir ajustes para evitar espuma en procesos de alta agitación.
Además de la dureza, deben revisarse alcalinidad, cloruros, sulfatos, conductividad y carga microbiológica. Los cloruros elevados pueden aumentar el riesgo de corrosión, especialmente en piezas sensibles o durante tiempos prolongados entre operaciones. Antes de atribuir una falla al fluido, conviene analizar el agua de preparación y el agua usada para rellenos.
Concentración real en operación
Trabajar por debajo de la concentración recomendada suele reducir lubricidad, protección anticorrosiva y reserva biológica. Trabajar por encima incrementa costos, puede dejar residuos y, según la aplicación, afectar la limpieza de la pieza o etapas posteriores como pintura, soldadura y tratamiento térmico.
La concentración debe verificarse con un refractómetro y el factor de corrección correspondiente a cada producto. Sin ese factor, una lectura puede aparentar estar dentro de rango mientras la concentración real se encuentra fuera de especificación. También es necesario distinguir entre una corrección puntual y una tendencia: si la concentración cambia todos los días, existe evaporación, arrastre, fugas o una práctica de reposición que debe corregirse.
Contaminación por aceites extraños
El aceite hidráulico, lubricantes de guías, grasas y aceites de protección que llegan al tanque se conocen como aceites extraños o tramp oil. Una pequeña presencia puede ser normal, pero su acumulación cambia la dinámica del sistema. Reduce el intercambio de oxígeno, favorece malos olores, alimenta microorganismos y puede alterar la emulsión.
La presencia de una capa aceitosa en superficie no debe tratarse como un detalle estético. Es una oportunidad para identificar fugas en la máquina, revisar lubricación de guías y utilizar un sistema de desnatado adecuado. Retirar el contaminante de forma constante es más rentable que esperar a que el tanque presente olor, espuma o separación visible.
Temperatura, agitación y tamaño de tanque
Cada proceso somete al fluido a una carga térmica distinta. El rectificado, por ejemplo, exige una gran capacidad de enfriamiento y una filtración bien controlada. El maquinado pesado puede requerir mayor lubricidad y resistencia al arrastre. Cuando el tanque es pequeño para el calor generado o el retorno del fluido es insuficiente, la temperatura sube y el sistema pierde margen operativo.
La agitación también importa. El retorno con caída libre, bombas sobredimensionadas o geometrías que incorporan aire pueden producir espuma. En esos casos, añadir un antiespumante sin revisar la causa hidráulica puede ofrecer un alivio temporal, pero no resuelve el origen del problema.
Señales que requieren atención antes de un paro
Los cambios graduales suelen ser los más costosos porque se normalizan en la operación. Si la herramienta pierde vida útil, las piezas empiezan a presentar manchas o el operador ajusta parámetros para compensar un mal acabado, el fluido debe entrar en la revisión técnica.
Cuatro señales ameritan acción rápida:
Separación de aceite o una capa persistente de contaminante en la superficie.
Espuma que no desaparece al detener la circulación o que afecta el suministro en la herramienta.
Olor fuerte, caída de pH o irritación reportada por operadores.
Variación en acabado superficial, corrosión de piezas o incremento no explicado en consumo de herramienta.
Estas señales no implican automáticamente que se requiera un cambio total de tanque. En ocasiones, una corrección de concentración, limpieza de aceite extraño, ajuste de mezcla o tratamiento microbiológico controlado puede recuperar el desempeño. Sin embargo, cuando la contaminación es elevada o el fluido ya perdió su reserva funcional, prolongar su uso puede costar más que una renovación correctamente ejecutada.
Preparar y mantener la emulsión correctamente
La forma de mezclar el producto influye desde el primer día. La regla operativa es agregar concentrado al agua, no agua al concentrado. Esta secuencia facilita que los emulsificantes trabajen como fueron diseñados y reduce el riesgo de una mezcla irregular. El uso de equipos de dosificación o mezcladores proporcionales ayuda a mantener repetibilidad, particularmente en sistemas centrales o plantas con múltiples turnos.
La reposición también debe seguir una lógica de balance. Si se agrega solo agua para compensar evaporación, la concentración disminuirá. Si se agrega concentrado directo para corregirla, pueden aparecer zonas localmente sobredosificadas. La mejor práctica es preparar una mezcla de reposición con la concentración definida para cada situación y confirmar el resultado en tanque mediante medición.
El mantenimiento no debe depender de la percepción del operador. Un programa sencillo, con frecuencia adecuada al volumen y criticidad de la operación, puede registrar concentración, pH, temperatura, presencia de aceite extraño, olor, espuma y estado de filtración. El historial permite reconocer patrones: una caída de concentración cada lunes, contaminación creciente en determinada máquina o espuma asociada a una modificación de bomba.
Seleccionar el fluido según el proceso, no solo por costo inicial
Dos emulsiones pueden tener apariencia similar y comportarse de forma muy distinta en producción. El material mecanizado, la severidad de la operación, el tipo de herramienta, la velocidad, la presión de suministro, el acabado requerido y las operaciones posteriores definen qué propiedades deben priorizarse.
En aluminio, por ejemplo, la prevención de manchas y la compatibilidad con aleaciones son determinantes. En acero o fundición, pueden pesar más la lubricidad, el control de corrosión y la capacidad de manejar finos. En piezas destinadas a pintura, lavado o ensamble, los residuos y la facilidad de limpieza adquieren una importancia adicional. Elegir una emulsión de uso general para una operación exigente puede reducir el precio por litro, pero elevar el costo por pieza mediante rechazos, ajustes y cambio anticipado de herramientas.
DEQUINTER trabaja como apoyo técnico para identificar la formulación y el rango de operación que corresponden a cada proceso de transformación de metales. La recomendación efectiva parte de revisar la aplicación completa, no únicamente de comparar fichas técnicas.
Cuando el problema no es la emulsión
Hay casos en los que el fluido recibe la culpa de una condición creada por el equipo o el proceso. Una fuga hidráulica constante, una filtración insuficiente, un tanque con zonas muertas, un retorno mal dirigido o una rutina de limpieza inexistente pueden desestabilizar incluso una formulación adecuada.
Por eso conviene investigar con datos antes de cambiar de producto. Revisar la concentración, el agua, el pH, la contaminación y las condiciones de la máquina permite separar un problema de formulación de un problema de control. Esa diferencia evita cambios innecesarios y acelera la corrección.
Una emulsión estable no se consigue con una sola decisión de compra. Se construye con la formulación correcta, agua controlada, reposición consistente y atención temprana a las desviaciones. Cuando el fluido se administra como una variable crítica del proceso, deja de ser un consumible más y se convierte en una herramienta para proteger productividad, calidad y margen operativo.



Comentarios