
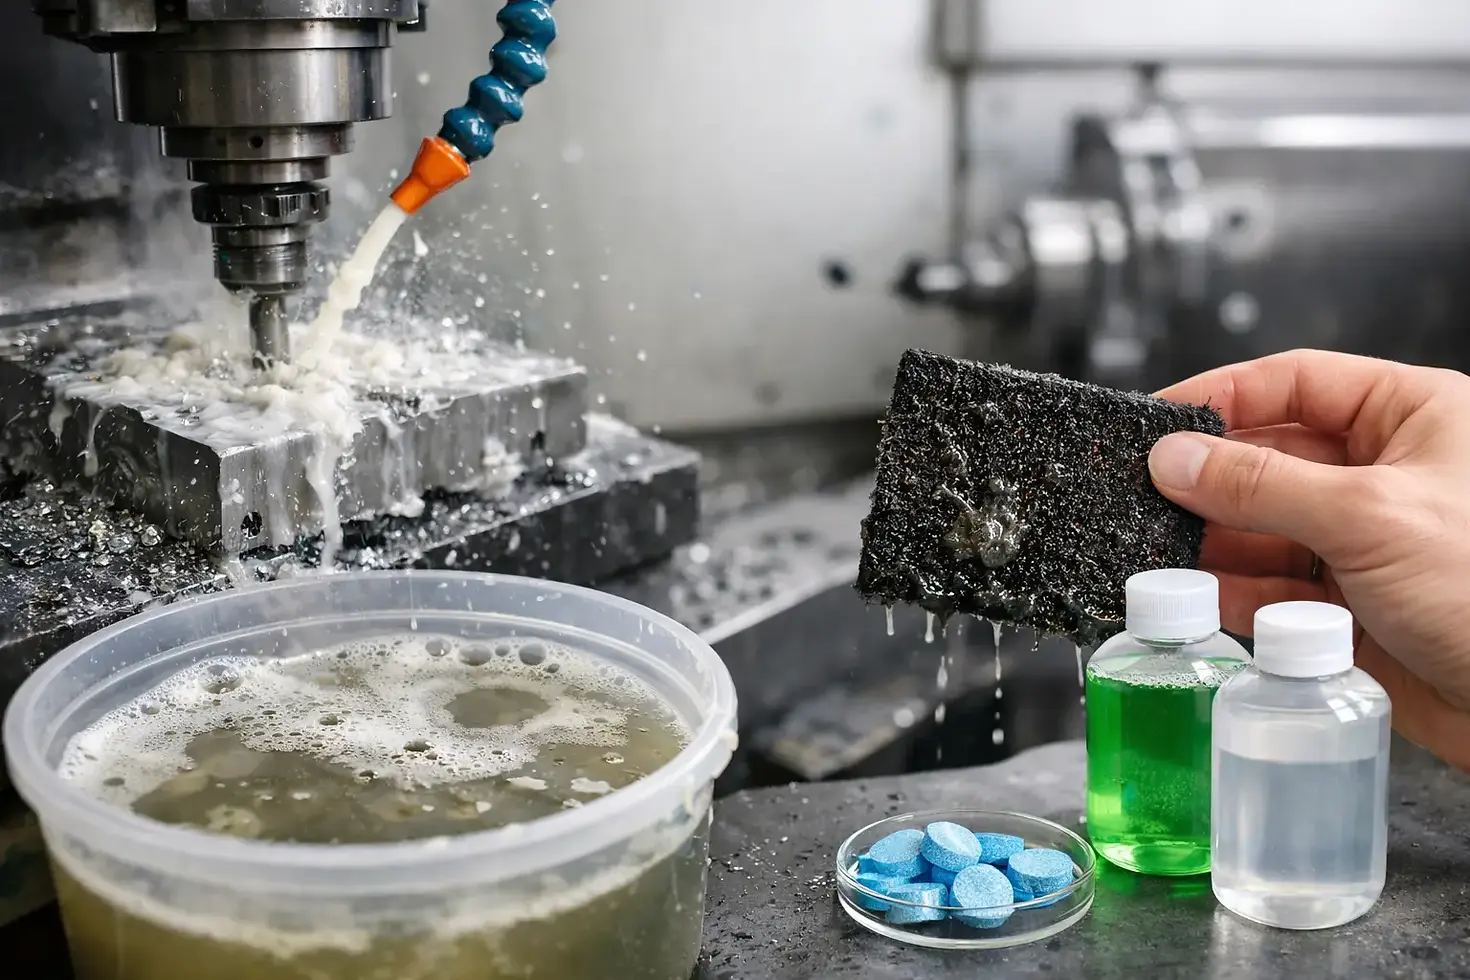
Qué causa olor en taladrina y cómo corregirlo

Un olor fuerte en el tanque no es una molestia menor ni algo que deba resolverse con un aditivo perfumado. Entender qué causa olor en taladrina permite detectar desequilibrios que pueden afectar el acabado de la pieza, la vida de la herramienta, la estabilidad de la emulsión y las condiciones de trabajo del operador. En la mayoría de los casos, el olor es una señal temprana de contaminación biológica o de un control deficiente del sistema.
En una operación de maquinado, rectificado o corte, la taladrina trabaja bajo presión: recibe finos metálicos, arrastre de aceites, suciedad ambiental, variaciones de temperatura y aportes de agua de reposición. Si estas variables no se controlan, el fluido deja de comportarse como una solución de proceso y se convierte en una fuente de paros, retrabajos y consumo innecesario de producto.
Qué causa olor en taladrina
La causa más común es la proliferación de bacterias anaerobias, microorganismos que se desarrollan cuando encuentran materia orgánica, poca circulación y oxígeno limitado. Su presencia suele generar un olor desagradable, similar al huevo podrido o al azufre. No obstante, no todo olor confirma por sí solo un problema bacteriano: también puede ser consecuencia de aceite extraño degradado, residuos acumulados o una emulsión que ya perdió estabilidad.
El fluido soluble contiene componentes que requieren mantenerse en equilibrio. Cuando se incorporan contaminantes y no se retiran de forma periódica, cambian las condiciones químicas y microbiológicas del depósito. El resultado puede incluir mal olor, caída de pH, espuma, separación de aceite, corrosión de piezas y una menor capacidad lubricante o refrigerante.
Aceites parásitos y lubricantes de la máquina
Las fugas de aceite hidráulico, lubricante de guías, grasa o aceite de husillo llegan al tanque por arrastre. Esta capa superficial, conocida como aceite parásito, reduce el contacto del refrigerante con el oxígeno. Debajo de ella se crea un ambiente favorable para bacterias anaerobias.
Además de contribuir al olor, el aceite extraño puede interferir con la emulsión y formar depósitos pegajosos en la máquina. En centros de maquinado con alto volumen de producción, una fuga pequeña y constante puede contaminar el sistema en pocos días. Por eso, retirar aceite superficial sin corregir la fuga sólo pospone el problema.
Concentración incorrecta del fluido
Una concentración demasiado baja reduce la reserva de componentes que protegen el sistema y puede facilitar el crecimiento microbiano. También disminuye lubricidad, protección anticorrosiva y desempeño en operaciones exigentes. El operador puede percibirlo primero como mal olor, pero el costo aparece después en herramienta desgastada, acabado irregular o manchas en pieza.
Una concentración demasiado alta tampoco es una buena práctica. Puede elevar costos, generar espuma o residuos y dificultar el control del proceso. La referencia siempre debe ser la concentración recomendada para el material, la severidad de la operación y el producto específico, verificada con refractómetro y corregida con el factor correspondiente del fluido.
Agua de reposición con calidad variable
El agua influye directamente en la vida útil de la taladrina. Dureza elevada, cloruros, carga microbiológica o cambios entre fuentes de abastecimiento pueden modificar la estabilidad de la emulsión. En algunas plantas, el problema aparece después de cambiar de proveedor de agua, utilizar agua almacenada durante demasiado tiempo o alternar agua de red con agua tratada sin revisar su compatibilidad.
No siempre se requiere la misma calidad de agua para todos los productos, pero sí se necesita consistencia. Antes de asumir que la formulación es la causa, conviene revisar dureza, conductividad, pH y condiciones de almacenamiento del agua de preparación.
Viruta, lodos y zonas sin movimiento
La viruta fina, el abrasivo, los lodos de rectificado y los residuos de proceso se acumulan en el fondo del tanque, filtros, canales y esquinas de difícil acceso. Allí se concentra materia que alimenta microorganismos y altera el fluido. Una buena circulación no sólo lleva refrigerante al punto de corte: también evita que el sistema tenga zonas muertas donde se acelera la degradación.
Los paros prolongados agravan este escenario. Si el sistema permanece detenido durante fines de semana, mantenimientos o cambios de producción, la falta de agitación favorece la actividad bacteriana. El riesgo depende del volumen del tanque, temperatura ambiental, nivel de contaminación y condición inicial del fluido.
Cómo diagnosticar el origen sin adivinar
Antes de vaciar un tanque o agregar un biocida, conviene revisar evidencia de proceso. El olor orienta, pero no reemplaza una evaluación básica del refrigerante. Un fluido con olor sulfuroso, pH descendente, capa de aceite y depósitos oscuros probablemente requiere atención inmediata; aun así, la intervención correcta depende de la condición real del sistema.
El diagnóstico debe incluir concentración con refractómetro, pH, apariencia de la emulsión, presencia de espuma, nivel de aceite parásito y condición de filtros o separadores. También es útil observar si hay irritación en operadores, manchas en piezas, corrosión, residuos en máquina o reducción de vida de herramienta. Estas señales permiten diferenciar una contaminación biológica de un problema de mezcla, de agua o de lubricante arrastrado.
Cuando la planta cuenta con métodos de monitoreo microbiológico, las mediciones ayudan a confirmar la carga bacteriana y a seguir la efectividad de las acciones correctivas. Lo relevante no es sólo obtener un dato puntual, sino evaluar la tendencia. Si el sistema vuelve a contaminarse poco después de un tratamiento, la causa raíz sigue activa.
Corregir el olor sin comprometer la producción
Aplicar un biocida como respuesta automática puede ser insuficiente e incluso contraproducente si no se valida la compatibilidad con el refrigerante y la concentración de uso. El tratamiento puede disminuir temporalmente la carga microbiana, pero no elimina aceite parásito, lodos, fugas ni una mala rutina de reposición. También puede liberar residuos que exijan filtración y limpieza posterior.
La corrección eficaz comienza por retirar el aceite superficial y los sólidos acumulados. Después se deben limpiar filtros, trampas, skimmers, canales y áreas donde el refrigerante se estanca. Si existe una fuga de lubricante o hidráulico, debe repararse antes de recuperar el tanque; de lo contrario, el contaminante regresará de inmediato.
Con el sistema limpio, se ajustan concentración y pH conforme a la recomendación técnica del fluido. Si la contaminación es alta o la emulsión está rota, puede ser más rentable realizar una limpieza completa del depósito y preparar una carga nueva. Mantener un fluido degradado para evitar un cambio de tanque suele trasladar el costo a la calidad, la herramienta y el tiempo improductivo.
La mezcla de reposición merece atención especial. En general, se prepara agregando concentrado al agua, no agua al concentrado, para favorecer una emulsión estable. El personal debe usar la misma referencia de concentración, agua y método de medición en todos los turnos. Las correcciones improvisadas, hechas sólo por apariencia, producen variaciones difíciles de rastrear.
Prevenir que el olor vuelva a aparecer
El control preventivo es menos costoso que rescatar una taladrina deteriorada. Una rutina operativa debe considerar inspección de fugas, retiro de aceite parásito, limpieza de sólidos, control de concentración y revisión de pH. La frecuencia depende de la carga de producción, tamaño del tanque, tipo de operación y nivel de arrastre de lubricantes de la máquina.
También conviene revisar qué sucede durante los paros. En sistemas que permanecen inactivos, mantener circulación programada cuando sea viable puede reducir zonas estancadas. En otros casos, la prioridad será dejar el tanque limpio, con el nivel correcto y sin acumulación de viruta antes del fin de semana. No hay una sola práctica para todas las líneas: un rectificado de alta carga de finos exige controles distintos a un centro de maquinado con predominio de aceite de guías.
La selección del refrigerante también influye. Un aceite soluble formulado para la operación, el material y la calidad de agua disponible ofrece mayor margen de estabilidad que una alternativa genérica aplicada sin revisión técnica. Para una planta en Nuevo León, Coahuila, Querétaro, Tamaulipas o San Luis Potosí, donde las condiciones de agua y operación pueden variar entre instalaciones, evaluar el sistema completo evita atribuir el problema sólo al producto.
DEQUINTER trabaja esta revisión desde la aplicación: operación, aleación, herramienta, agua, contaminación y objetivo de productividad. La solución no consiste en ocultar el olor, sino en recuperar un fluido que proteja el proceso y sostenga beneficios medibles. Un tanque que huele bien porque está limpio, controlado y correctamente formulado es una señal de que la operación también está bajo control.



Adding one more useful source to the discussion: https://infowomenspace.com. The content covers several practical and lifestyle-related topics, so some readers here may find it useful.