
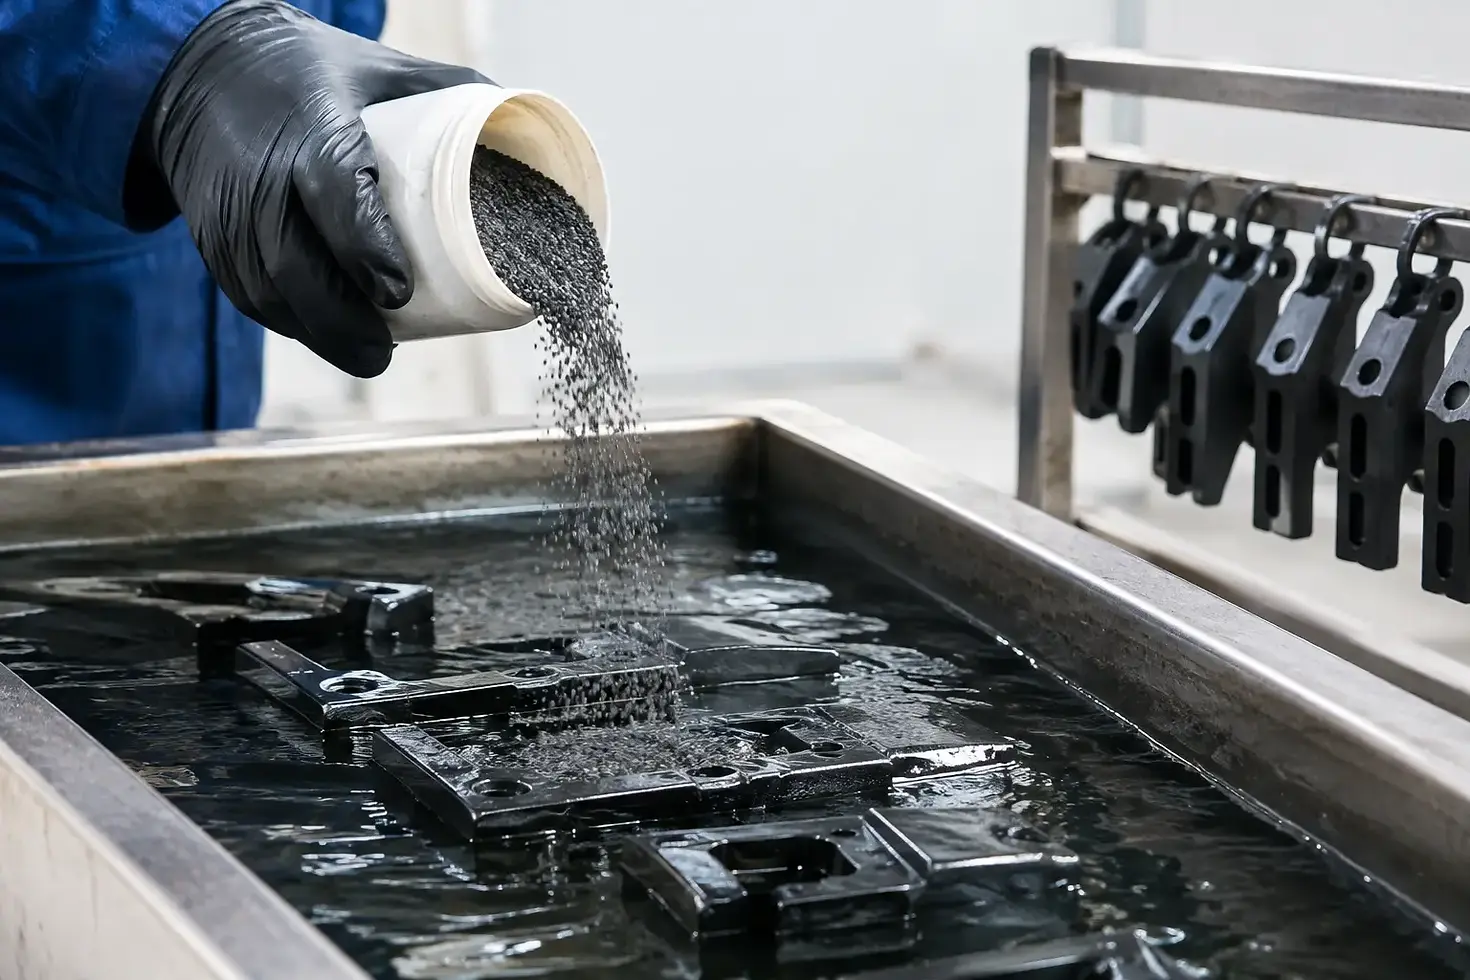
Cómo aplicar sales de pavonado en planta

El pavonado no corrige una superficie deficiente: la hace más evidente. Por eso, saber cómo aplicar sales de pavonado va mucho más allá de sumergir una pieza en un baño caliente. En una operación industrial, el resultado depende de preparar correctamente el acero, mantener estable la química del baño y controlar cada etapa posterior para obtener un negro uniforme, buena adherencia del aceite protector y repetibilidad entre lotes.
Las sales de pavonado se emplean para formar una capa de óxido negro controlado sobre acero ferroso. Esta capa mejora la apariencia, reduce reflejos y, acompañada de un sellado adecuado, aporta protección temporal contra la corrosión. Es una solución frecuente para herramentales, componentes automotrices, piezas de mantenimiento, elementos de fijación y componentes donde se busca una presentación técnica sin alterar de forma significativa las dimensiones.
Qué ocurre al pavonar con sales
El pavonado en caliente trabaja con una solución alcalina oxidante a temperatura elevada. Bajo condiciones controladas, la superficie del acero desarrolla magnetita, un óxido negro estable conocido químicamente como Fe3O4. No se trata de una capa depositada como la pintura ni de un recubrimiento metálico como el zincado: es una conversión química de la superficie.
Esta diferencia tiene implicaciones de proceso. La capa de pavonado es muy delgada y conserva las tolerancias de piezas mecanizadas con mayor facilidad que otros acabados. Sin embargo, por sí sola no ofrece una barrera anticorrosiva suficiente para ambientes húmedos, almacenamiento prolongado o exposición exterior. El aceite, cera o sellador aplicado al final no es un paso decorativo: es parte funcional del sistema.
El proceso funciona especialmente bien en aceros al carbono y aceros de baja aleación. Algunas aleaciones, piezas con tratamientos térmicos, aceros con alto contenido de silicio o superficies con cascarilla pueden generar tonos variables. El acero inoxidable, aluminio, cobre y zamak requieren otros procesos de acabado; no deben entrar a un baño convencional de sales de pavonado.
Cómo aplicar sales de pavonado paso a paso
Una línea bien controlada separa claramente limpieza, conversión, enjuagues y sellado. Mezclar etapas o reducir tiempos para acelerar la producción suele traducirse en manchas, color café, película aceitosa mal adherida y retrabajos.
1. Revisar el material y la condición de las piezas
Antes de cargar el bastidor, identifique el tipo de acero, la condición superficial y la presencia de soldaduras, óxido, cascarilla, aceites pesados o compuestos de pulido. Una pieza con cordones de soldadura puede pavonar con tonos distintos debido a la variación metalúrgica entre el metal base y el aporte.
También conviene definir el objetivo del acabado. Si la pieza estará en un almacén seco, un aceite ligero puede ser suficiente. Si irá a un ensamble, se manipulará con frecuencia o se enviará a zonas de alta humedad, se requiere evaluar un sellador que no interfiera con la operación posterior. El acabado debe seleccionarse considerando la función real de la pieza, no solamente el color buscado.
2. Desengrasar hasta eliminar el quiebre de agua
La limpieza alcalina elimina aceites de corte, lubricantes de estampado, huellas y suciedad de proceso. Este paso determina gran parte de la uniformidad visual. Una superficie aparentemente limpia puede conservar una película oleosa que impide la conversión química en zonas localizadas.
Después del desengrase y el enjuague, la prueba práctica es observar cómo se comporta el agua sobre la pieza. Si el agua forma gotas o se retrae en áreas específicas, aún existe contaminación. Si forma una película continua, la superficie está lista para continuar. El tipo de limpiador, la concentración, la temperatura y el tiempo deben ajustarse a la carga de aceite que llega desde maquinado, rectificado o formado.
3. Decapar cuando exista óxido o cascarilla
El decapado ácido se utiliza para remover oxidación, escamas térmicas y óxido superficial antes del pavonado. No todas las piezas lo necesitan. Aplicarlo de manera innecesaria puede aumentar el ataque químico, modificar la textura de la superficie o complicar el tratamiento de efluentes.
Cuando sí se requiere, el control posterior es crítico. La pieza debe enjuagarse de forma completa para evitar arrastre ácido hacia el baño de pavonado. La contaminación ácida modifica la química, aumenta el consumo de sales y afecta la estabilidad del proceso. En piezas con acabados finos, el método de remoción de óxido debe evaluarse cuidadosamente para no comprometer la rugosidad requerida.
4. Preparar y mantener el baño de sales
Las sales de pavonado deben prepararse siguiendo la ficha técnica específica de la formulación utilizada. No es recomendable improvisar concentraciones ni sustituir componentes con productos de limpieza comunes. Estos baños operan a temperaturas elevadas y con soluciones fuertemente alcalinas, por lo que pequeñas desviaciones en concentración, nivel de agua o temperatura pueden producir cambios visibles en el acabado.
El control del baño se basa en mantener la temperatura de operación definida, verificar la concentración mediante análisis o titulación, compensar las pérdidas por evaporación con el procedimiento correcto y retirar lodos o contaminantes cuando corresponda. Agregar agua directamente a una solución caliente puede provocar ebullición violenta y salpicaduras. Cualquier ajuste debe realizarse con el equipo detenido o bajo el procedimiento de seguridad establecido para la línea.
La temperatura sola no confirma que el baño está en condición. Una lectura adecuada con una concentración fuera de rango puede generar pavonado rojizo, gris, irregular o de baja adherencia. El registro de parámetros por turno ayuda a detectar tendencias antes de que aparezca un lote fuera de especificación.
5. Sumergir con carga, tiempo y agitación consistentes
Las piezas deben sujetarse en bastidores o canastillas que permitan el drenado y eviten bolsas de aire. La carga excesiva limita el contacto uniforme de la solución y crea zonas claras. Las piezas tubulares, ciegas o con cavidades necesitan orientación para permitir que entre el baño y salgan los gases atrapados.
El tiempo de inmersión depende del material, estado de la superficie, geometría y condición química del baño. Extenderlo no siempre intensifica el negro ni mejora la protección. De hecho, un tiempo excesivo puede afectar el aspecto de ciertas piezas o reducir la eficiencia de la línea. La referencia debe ser una muestra aprobada y un rango de operación validado, no una percepción visual aislada.
6. Enjuagar, neutralizar y sellar sin demoras
Al salir del baño, la pieza requiere enjuagues suficientes para retirar los residuos alcalinos. En algunos procesos se incorpora una etapa de neutralización o acondicionamiento antes del sellado. La secuencia exacta depende de la formulación, del tipo de sellador y de la exigencia de corrosión.
El sellado con aceite desplazante de humedad, aceite protector o un producto compatible debe hacerse sobre una superficie limpia y adecuadamente drenada. Si la pieza se seca por completo antes de recibir el protector, se pierde parte de la ventaja del proceso. También hay que verificar que el aceite no afecte una operación posterior, como pintura, adhesivado, ensamble eléctrico o inspección dimensional.
Seguridad y control operativo en el área de pavonado
Un baño de sales de pavonado exige disciplina operativa. Las soluciones calientes y alcalinas pueden causar quemaduras graves, mientras que el agua, los aceites y los residuos ácidos introducidos sin control pueden provocar salpicaduras o reacciones peligrosas. El área debe contar con ventilación adecuada, contención, estaciones de lavado de emergencia y procedimientos claros de respuesta.
El personal debe usar el equipo de protección personal definido por el análisis de riesgos de la planta: protección facial, guantes compatibles con químicos y temperatura, delantal, ropa de trabajo y calzado de seguridad. La capacitación debe cubrir no solo la inmersión de piezas, sino el ajuste del baño, el manejo de arrastres y la limpieza de derrames.
Desde la perspectiva de calidad, conviene controlar el color, la cobertura en zonas críticas, la ausencia de manchas, el drenado y la protección posterior. Cuando la aplicación lo amerite, la prueba de niebla salina o una evaluación acelerada de corrosión ayuda a validar el sistema completo de pavonado y sellado. El objetivo no es obtener la pieza más negra posible, sino un acabado consistente que responda a la condición real de servicio.
Fallas frecuentes al aplicar sales de pavonado
Las manchas claras suelen relacionarse con limpieza insuficiente, mala orientación de la pieza o contacto entre componentes durante la inmersión. Un tono café o rojizo puede indicar contaminación, temperatura o concentración fuera de rango, y en algunos casos una superficie con óxido previo mal removido.
El color gris opaco puede deberse a material particular, acabados superficiales muy rugosos, baño agotado o parámetros inestables. Si el pavonado se desprende visualmente al limpiar, el problema normalmente no es que la capa “se despegue”, sino que existen residuos, óxidos mal adheridos o contaminación previa que impidieron una conversión uniforme.
También es frecuente culpar al baño cuando el origen está en la operación anterior. Aceites de corte con aditivos difíciles de remover, pastas de pulido, silicones o protectores temporales pueden exigir un esquema de limpieza diferente. En estos casos, ajustar el desengrase puede generar una mejora más rápida y económica que modificar el ciclo de pavonado.
Elegir el químico de proceso con criterio de planta
El pavonado entrega mejores resultados cuando se considera como parte de una cadena de finishing: limpieza, preparación superficial, conversión, enjuague y protección final. Cada etapa afecta el consumo químico, el tiempo de ciclo, la generación de arrastres y la calidad entregada al cliente.
DEQUINTER puede apoyar en la selección de limpiadores, aceites protectores y productos de finishing compatibles con la condición de las piezas y las operaciones que las anteceden. La recomendación adecuada considera el tipo de acero, el lubricante presente, la geometría, la exigencia anticorrosiva y el proceso posterior, para que el acabado contribuya a la eficiencia de planta en lugar de convertirse en una fuente de retrabajo.
Cuando el pavonado se controla desde la preparación de la superficie hasta el sellado, deja de ser un paso estético y se convierte en una operación confiable de calidad. La siguiente pieza que presente manchas no pide necesariamente más tiempo en el baño: pide revisar el proceso completo con datos de planta.



Comentarios