
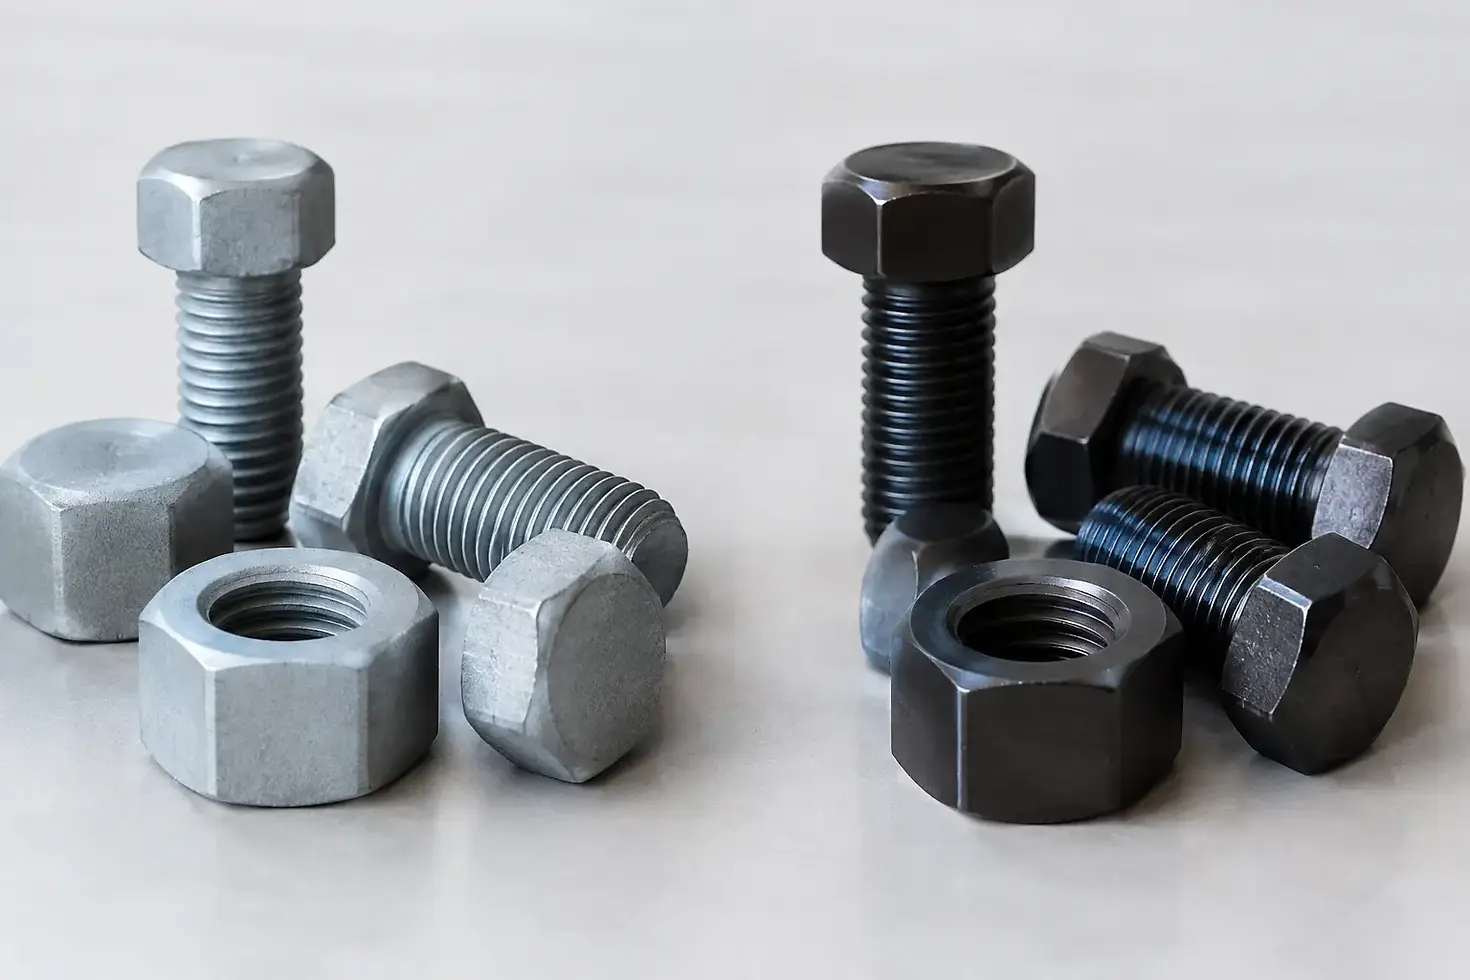
Fosfatizado versus pavonado del acero industrial

Una pieza de acero puede salir del maquinado con dimensiones correctas y aun así fallar en la siguiente etapa por corrosión, mala adherencia de pintura o una apariencia inconsistente. Al evaluar fosfatizado versus pavonado de acero, la decisión no debe basarse solo en el color final ni en el costo por litro del proceso. Debe responder a la función real de la pieza, su exposición al ambiente y las condiciones de producción de la planta.
Ambos son tratamientos de conversión química: modifican la superficie del metal para formar una capa protectora o funcional. Sin embargo, su comportamiento, preparación requerida y desempeño frente a la corrosión son distintos. Elegir sin considerar esas variables puede traducirse en retrabajos, rechazo de lotes, consumo innecesario de aceite protector o reclamaciones de calidad.
Fosfatizado versus pavonado del acero: la diferencia esencial
El fosfatizado produce una capa de cristales de fosfato sobre el acero. Según la química empleada, puede ser de hierro, zinc o manganeso. La capa resultante suele tener una apariencia gris, gris oscuro o negra y una microtextura porosa que retiene aceites, ceras, selladores o pintura.
El pavonado, también conocido como oxidado negro o black oxide, genera una capa muy delgada de óxido de hierro negro, principalmente magnetita. Su objetivo frecuente es estético y dimensional: oscurece la pieza sin alterar de forma relevante sus medidas, roscas, tolerancias ajustadas o aristas. Por sí mismo, no constituye una barrera anticorrosiva de alto desempeño. Requiere un aceite, cera o sellador posterior para aportar protección práctica.
La diferencia clave está en la función de la capa. El fosfatizado normalmente se selecciona para mejorar la adherencia de recubrimientos, favorecer la retención de lubricantes o elevar la resistencia a la corrosión dentro de un sistema de protección completo. El pavonado suele seleccionarse cuando se busca un acabado negro uniforme con mínimo crecimiento dimensional y una protección moderada bajo condiciones controladas.
Qué aporta el fosfatizado a la operación
En una planta metalmecánica, el fosfatizado cobra valor cuando el acabado no es únicamente visual. Una superficie fosfatizada puede actuar como base para pintura, recubrimientos orgánicos, aceites antioxidantes y lubricantes de ensamble. Esta capacidad es particularmente útil en piezas estampadas, componentes automotrices, herrajes, elementos de fijación y partes que pasarán por almacenamiento o transporte antes del ensamble.
El fosfatizado de zinc se utiliza con frecuencia como pretratamiento antes de pintar por su capacidad de mejorar la adherencia y el desempeño frente a la corrosión. El de manganeso se asocia más con aplicaciones donde interesa retener lubricación y reducir fricción, como ciertos componentes sometidos a desgaste. El de hierro puede ser una alternativa para preparación de superficie en procesos con exigencias moderadas.
Su desempeño depende de controlar toda la secuencia, no solo el tanque de fosfato. Desengrase, enjuagues, activación cuando aplique, parámetros de baño, secado y sellado influyen directamente en el peso de capa, uniformidad y repetibilidad. Una pieza con aceite residual, óxido previo o sales arrastradas no desarrollará un recubrimiento confiable, aunque el baño esté dentro de especificación.
Qué aporta el pavonado
El pavonado ofrece una apariencia negra o negro azulado que suele ser apreciada en herramienta, tornillería, componentes de maquinaria, piezas de mantenimiento y elementos donde se desea conservar la geometría original. La capa es extremadamente delgada, por lo que resulta adecuada para piezas con tolerancias cerradas que no admiten el espesor adicional de un recubrimiento convencional.
Su limitación principal es clara: el acabado negro no equivale automáticamente a protección anticorrosiva prolongada. La resistencia real proviene en buena medida del sellado final. Si la pieza se manipula con frecuencia, se expone a humedad, se lava o se instala en exteriores, el aceite protector puede perderse y la corrosión aparecerá rápidamente.
Por ello, el pavonado funciona bien en entornos interiores, aplicaciones de bajo a medio riesgo corrosivo o piezas que recibirán mantenimiento periódico. Puede ser una opción eficiente cuando la apariencia y la estabilidad dimensional son prioritarias, pero no debe venderse como sustituto directo de un sistema anticorrosivo para ambiente marino, exterior o contacto frecuente con agentes químicos.
La decisión depende de la pieza y de su siguiente proceso
La pregunta correcta no es cuál tratamiento es mejor en términos absolutos. Es qué condición debe resolver la pieza después de salir de la línea. Si el componente será pintado, el fosfatizado suele ofrecer una base más adecuada. Si se requiere que un tornillo, engrane o componente mecanizado conserve su dimensión y presente un acabado oscuro, el pavonado puede ser la alternativa lógica.
También importa el tiempo entre fabricación y uso. Una pieza fosfatizada y correctamente aceitada puede tolerar mejor el almacenamiento temporal que una pieza pavonada con sellado deficiente. Sin embargo, si la pieza debe resistir meses de intemperie, niebla salina o lavado industrial, probablemente se requerirá evaluar un sistema adicional o un recubrimiento distinto. Ninguno de estos tratamientos elimina la necesidad de definir el nivel de protección requerido.
La geometría influye igualmente. Cavidades, roscas ciegas, zonas de difícil drenado y piezas ensambladas pueden retener soluciones de proceso. Esto eleva el riesgo de manchas, corrosión posterior o contaminación entre etapas. La formulación química, la agitación, el enjuague y el secado deben ajustarse a la forma de la pieza y al ritmo de producción.
Factores que cambian el costo real del tratamiento
Comparar únicamente el precio de los químicos puede llevar a una decisión equivocada. El costo real incorpora preparación superficial, consumo de agua, energía para calentamiento, control analítico, disposición de residuos, mano de obra, mantenimiento de tanques y rechazos por acabado irregular.
En fosfatizado, una línea mal controlada puede generar lodos excesivos, capas inconsistentes o problemas de adherencia que aparecen hasta la etapa de pintura. En pavonado, el ahorro inicial puede desaparecer si el sellado no protege la pieza durante su traslado y se deben limpiar o reprocesar lotes con oxidación superficial.
La productividad también cuenta. Una planta con alto volumen necesita procesos estables, tiempos de ciclo repetibles y menor variación entre turnos. En ese escenario, la química debe acompañarse de controles operativos claros: concentración, temperatura, pH cuando corresponda, contaminación del baño y condición de los enjuagues. El tratamiento de superficie deja de ser un paso secundario cuando afecta directamente la liberación de calidad.
Preparación superficial: donde se gana o se pierde el resultado
Antes de fosfatar o pavonar, el acero debe llegar limpio y libre de contaminantes incompatibles con el proceso. Aceites de corte, lubricantes de estampado, grasas de manipulación, óxido y partículas metálicas alteran la reacción química y causan zonas sin cobertura, manchas o variación de tono.
Esta etapa exige coordinación entre maquinado, formado, lavado y finishing. Un fluido de proceso seleccionado para proteger herramienta o mejorar el acabado puede requerir una estrategia específica de limpieza posterior. Cuando el desengrase no está alineado con el aceite soluble, aceite de corte o lubricante de formado utilizado, la línea de acabado absorbe el problema.
Por eso conviene revisar el proceso como una cadena. El objetivo no es solo retirar aceite, sino entregar una superficie químicamente preparada para reaccionar de forma uniforme. La selección del limpiador, el método de aplicación, la calidad del agua y el control de arrastre entre tanques tienen impacto directo en el acabado final.
Cómo seleccionar entre fosfatizado y pavonado
Para una decisión técnica, el equipo de manufactura debe definir cuatro condiciones: nivel de corrosión esperado, necesidad de pintura o lubricación posterior, tolerancia dimensional permitida y ambiente de servicio. A partir de ello se puede construir una especificación que no dependa de interpretaciones visuales.
El fosfatizado suele ser la opción más funcional cuando se necesita una base de pintura, una superficie que retenga aceite o una mejora anticorrosiva integrada con selladores. El pavonado suele ser preferible cuando se necesita un acabado negro, mínimo cambio dimensional y una protección adecuada para ambientes controlados con mantenimiento de la película protectora.
También hay casos mixtos. Una pieza puede requerir fosfatizado en una zona funcional y otro acabado en áreas visibles, o bien necesitar pavonado por geometría mientras se mejora el empaque y el aceite anticorrosivo para cumplir el tiempo de almacenamiento. La respuesta depende de la aplicación, no de una receta universal.
En DEQUINTER, el enfoque parte de revisar la operación completa: condición de entrada de la pieza, fluidos usados en manufactura, requerimiento de acabado y riesgo de corrosión durante almacenamiento o servicio. Esa lectura permite proponer soluciones de finishing y fluidos industriales que contribuyan a una operación más estable y a un costo controlado.
La mejor elección no se reconoce solo al salir del tanque. Se confirma cuando la pieza mantiene su apariencia, ensambla sin problemas, acepta el recubrimiento posterior y llega al cliente sin corrosión ni retrabajo. Ahí es donde un tratamiento superficial deja de ser un acabado y se convierte en una decisión de proceso con impacto medible.



Comentarios