
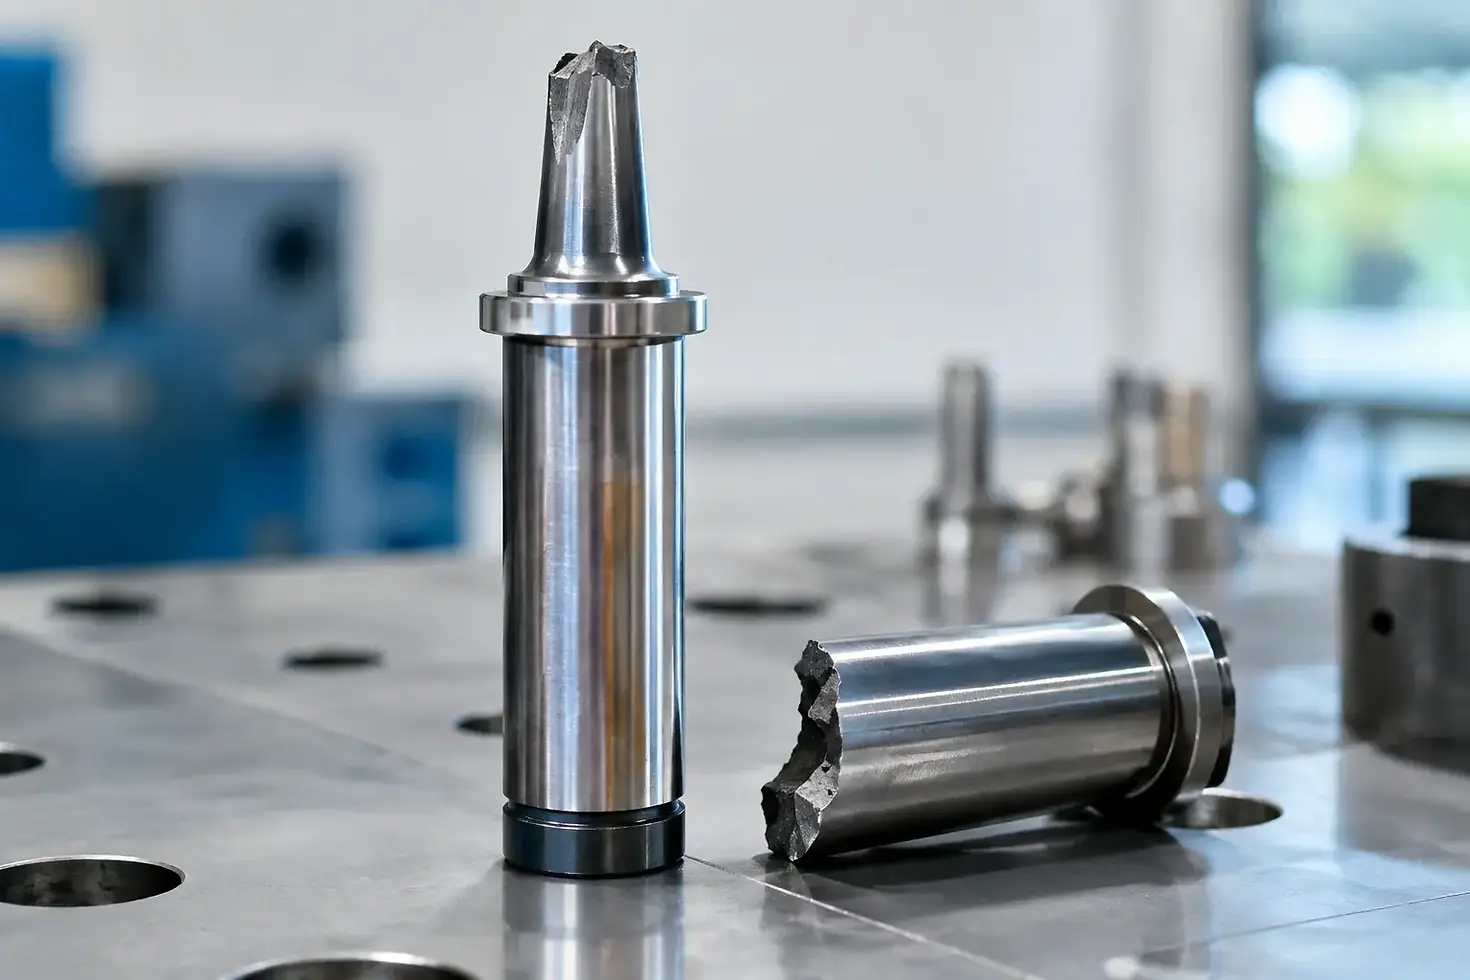
Rotura de punzones: causas y cómo prevenirla

Un punzón no suele romperse por una sola razón. La rotura de punzones normalmente aparece cuando varias condiciones se acumulan: una holgura deficiente, material más duro de lo previsto, desalineación, lubricación insuficiente o una herramienta que ya trabajaba cerca de su límite. El resultado se ve de inmediato en planta: paro de prensa, piezas rechazadas, reparación del troquel y presión sobre el programa de producción.
Atender el problema exige mirar el sistema completo, no solo sustituir el punzón roto. En estampado y formado, la herramienta, la prensa, el material y el fluido trabajan como una sola unidad. Cuando uno de esos elementos cambia sin ajustar los demás, el costo por pieza puede aumentar mucho antes de que ocurra la primera falla visible.
Por qué ocurre la rotura de punzones
El punzonado somete a la herramienta a esfuerzos de compresión, corte, flexión y, en ciertas geometrías, pandeo. Un punzón con diámetro pequeño, longitud elevada o perfiles complejos tiene un margen de seguridad menor que uno de sección amplia. Sin embargo, incluso una geometría adecuada puede fallar si el proceso genera carga lateral o fricción excesiva.
La causa real puede variar según se trate de acero al carbono, inoxidable, aluminio, acero de alta resistencia o lámina recubierta. Por eso, atribuir la falla únicamente a la calidad del acero de la herramienta suele llevar a cambios costosos que no corrigen el origen del problema.
Holgura incorrecta entre punzón y matriz
La holgura es uno de los primeros puntos que debe revisarse. Si es demasiado cerrada, la fuerza de corte aumenta, se eleva la fricción y el punzón puede quedar retenido en el material. Si es demasiado amplia, aparecen rebabas, deformación del borde y cargas irregulares que afectan la estabilidad de la herramienta.
No existe una holgura universal. Debe definirse según el espesor, la resistencia del material, el tipo de operación y la calidad de corte requerida. Un cambio de proveedor de lámina o de grado de acero puede ser suficiente para que un ajuste antes estable deje de serlo.
Desalineación del conjunto
La desalineación entre punzón y matriz produce carga lateral. A veces es evidente por el desgaste desigual; otras, solo se manifiesta como fallas repetitivas en una posición específica del troquel. Guías, bujes, placas de respaldo, tornillería, resortes y paralelismo de la prensa deben revisarse como parte del diagnóstico.
Un punzón no está diseñado para compensar el juego mecánico del conjunto. Cuando trabaja inclinado o entra fuera de centro, concentra esfuerzo en una zona reducida y puede fracturarse sin que exista un defecto metalúrgico en la herramienta.
Fricción, adhesión y extracción deficiente
La fricción elevada requiere más tonelaje y puede provocar que la lámina se adhiera al punzón. Este fenómeno, conocido en planta como galling o embutimiento de material sobre la herramienta, modifica el diámetro efectivo, deteriora el acabado y aumenta la resistencia durante la extracción.
En operaciones de formado, punzonado de inoxidable o materiales de alta resistencia, un fluido inadecuado puede acelerar el desgaste adhesivo. No se trata de aplicar más lubricante sin control. Se requiere una formulación compatible con el material, el nivel de deformación, el método de aplicación y las condiciones de limpieza posteriores.
Geometría y condición de la herramienta
Las esquinas vivas, radios insuficientes, cambios bruscos de sección y marcas de rectificado son concentradores de esfuerzo. Una pequeña fisura puede crecer con cada ciclo hasta ocasionar una rotura súbita. También influyen el tratamiento térmico, el recubrimiento y la preparación superficial.
La herramienta debe seleccionarse para la operación real, no solo para la forma de la pieza. Un punzón para producción continua de acero de alta resistencia necesita criterios distintos a uno destinado a lotes cortos en aluminio. Más dureza no siempre resuelve el problema: puede mejorar la resistencia al desgaste, pero disminuir la tolerancia al impacto si el diseño y la carga no son correctos.
Cómo diagnosticar una rotura de punzones
La pieza fracturada aporta información útil. La ubicación de la falla, el tipo de fractura y el estado de la superficie ayudan a distinguir entre sobrecarga, fatiga, flexión lateral o adhesión. Guardar los punzones dañados y registrar las condiciones del momento evita que el análisis dependa únicamente de la memoria del operador.
Conviene revisar el tonelaje real de la prensa, el avance de la tira, el estado de los retenedores y la expulsión del recorte. Un recorte atrapado puede provocar una segunda perforación sobre material acumulado y romper la herramienta en un solo ciclo. También debe verificarse si hubo cambios recientes en espesor, recubrimiento, dureza de la lámina, velocidad de prensa o concentración del fluido.
El diagnóstico es más confiable cuando producción, mantenimiento, calidad y proveedor técnico revisan el caso con la misma información. Cambiar punzones de forma reactiva puede devolver la línea a operación, pero no evita que el mismo patrón reaparezca horas o días después.
Medidas para prevenir fallas repetitivas
La prevención comienza con estándares de operación claros. La alineación y la holgura deben verificarse durante el mantenimiento programado, no solo después de una rotura. Asimismo, los operadores necesitan criterios visibles para detectar rebaba anormal, ruido, rayas en la pieza, incremento de tonelaje o acumulación de material sobre la herramienta.
En procesos exigentes, la lubricación debe tratarse como una variable de producción. La cobertura debe llegar a la zona de contacto en la cantidad adecuada y de manera consistente. Un sistema de aspersión mal orientado, una evaporación prematura o una película insuficiente pueden causar variación entre piezas aunque el fluido seleccionado sea correcto.
Para reducir riesgos, el equipo de proceso debe controlar al menos estas cuatro condiciones:
La holgura real entre punzón y matriz para cada espesor y grado de material.
La concentricidad, las guías y el paralelismo del troquel con la prensa.
La limpieza de la herramienta y la expulsión confiable de recortes.
La aplicación, lubricidad y estabilidad del fluido de estampado durante toda la corrida.
También es útil definir una vida de herramienta basada en datos, en lugar de esperar la falla. Si ciertos punzones muestran desgaste predecible, afilarlos, inspeccionarlos o reemplazarlos antes del límite puede costar menos que un paro no planeado. Este criterio depende del volumen de producción, el costo de cambio, la criticidad de la pieza y el inventario disponible.
El papel del fluido en la vida del punzón
El fluido de estampado no corrige una mala alineación ni compensa una holgura fuera de especificación. Sí puede reducir la fricción, limitar la adhesión, mejorar la liberación de la pieza y disminuir la carga térmica sobre la zona de contacto. Es una variable especialmente relevante cuando se forman materiales difíciles, se trabaja a alta velocidad o se exige un acabado superficial controlado.
La selección debe considerar el tipo de metal, la severidad de la operación, la necesidad de soldadura o pintura posterior, los requisitos de lavado y el método de aplicación. Un producto con lubricidad elevada puede ser conveniente para embutido profundo, pero no necesariamente para una operación ligera con estrictos requerimientos de limpieza. La formulación adecuada es la que protege la herramienta sin introducir problemas en los procesos posteriores.
DEQUINTER evalúa estas condiciones desde la aplicación: material, operación, herramienta, velocidad y acabado requerido. Así, el fluido deja de ser un insumo genérico y se convierte en una herramienta para estabilizar el proceso, extender la vida útil de los punzones y reducir el costo asociado a fallas repetitivas.
Cuando una rotura se analiza con datos de troquel, material, prensa y lubricación, la corrección deja de ser temporal. Esa disciplina permite que cada ajuste en planta tenga un objetivo concreto: mantener el punzón trabajando dentro de su capacidad y la producción avanzando sin paros evitables.


Comentarios