
Guía de lubricación MQL para maquinado eficiente

Un centro de maquinado puede desperdiciar lubricante, ensuciar piezas y acortar la vida de sus herramientas sin que el problema sea necesariamente la máquina. Con una guía de lubricación MQL bien aplicada, la planta puede suministrar sólo la cantidad de lubricante que el punto de corte requiere, con menos residuos y mayor control sobre el proceso.
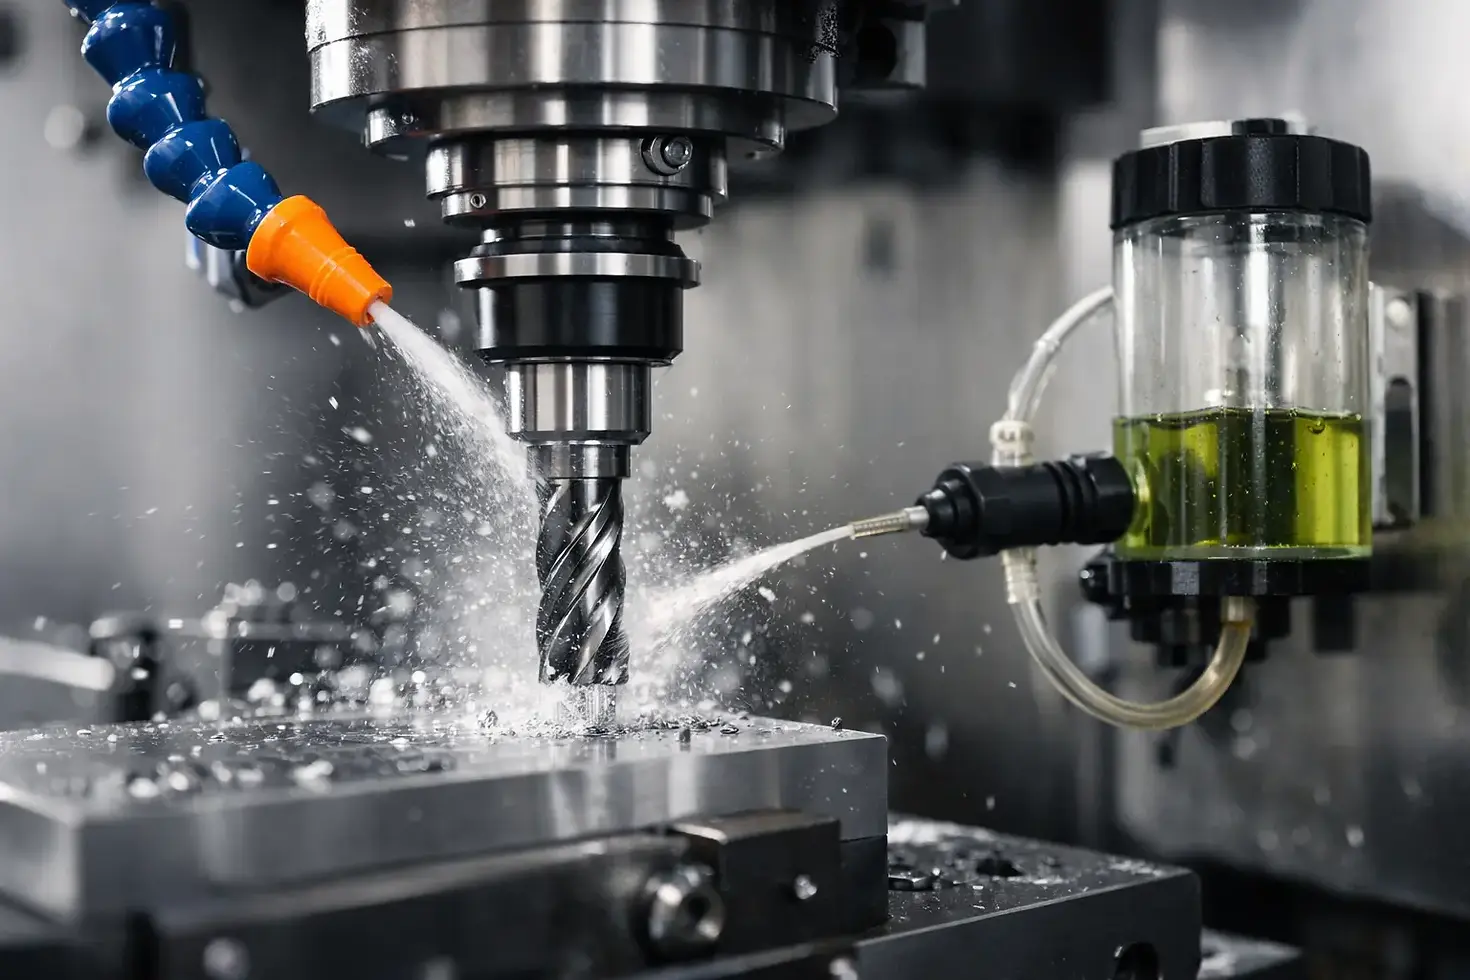
MQL, por sus siglas en inglés de lubricación de cantidad mínima, no consiste simplemente en "usar menos aceite". Es una estrategia de aplicación que combina una dosis precisa de lubricante con aire comprimido para llevar una niebla o microgotas controladas a la zona de contacto entre herramienta, viruta y pieza. Cuando el sistema está correctamente seleccionado y ajustado, reduce la fricción sin inundar el área de trabajo.
Para operaciones adecuadas, el beneficio es operativo y económico: menor consumo de fluido, menos limpieza de piezas, menor arrastre de lubricante y un entorno de producción más ordenado. Sin embargo, MQL no es una sustitución automática de la refrigeración inundada. La decisión depende del material, la geometría de la pieza, la operación, la herramienta y, sobre todo, de la carga térmica real del corte.
Cuándo conviene utilizar lubricación MQL
La lubricación MQL suele tener un buen desempeño en operaciones donde la reducción de fricción es más determinante que la extracción intensa de calor. Taladrado, fresado, roscado, aserrado, escariado y ciertos procesos de mecanizado de aluminio, acero y fundición pueden ser candidatos viables, siempre que la viruta pueda evacuarse de forma confiable.
También es una alternativa atractiva cuando la planta busca minimizar el lavado posterior de las piezas o reducir el manejo de emulsiones. En líneas donde las piezas pasan a ensamblaje, soldadura o acabado, dejar una película lubricante ligera y controlada puede simplificar etapas posteriores, siempre que sea compatible con el proceso siguiente.
El caso cambia con aleaciones de baja conductividad térmica, cavidades profundas, herramientas de diámetro pequeño o cortes de alta exigencia. Materiales como titanio, Inconel y algunos aceros inoxidables pueden concentrar calor en la herramienta. En estos escenarios, una aplicación MQL externa mal dirigida puede no llegar al filo activo ni retirar suficiente energía. Puede requerirse refrigeración interna, una estrategia híbrida o un fluido de corte convencional.
La pregunta correcta no es si MQL es mejor que el fluido inundado. La pregunta es si MQL controla fricción, temperatura y evacuación de viruta en una operación específica sin comprometer ciclo, tolerancia o acabado superficial.
Guía de lubricación MQL para elegir el fluido
El lubricante es el centro de la aplicación. Un producto para MQL debe formar una película resistente bajo presión, adherirse lo suficiente al filo de corte y atomizarse de manera estable con el equipo disponible. La viscosidad, la lubricidad, la volatilidad y la compatibilidad con materiales posteriores determinan si el sistema funcionará en producción o sólo en una prueba breve.
Los aceites de base vegetal o éster sintético son comunes por su capacidad lubricante y por el acabado que pueden aportar. Aun así, no existe una formulación universal. Un taladrado de aluminio de alto volumen no demanda lo mismo que un roscado en acero aleado o un fresado de componentes automotrices con tolerancias estrechas.
Antes de seleccionar el producto, conviene definir la operación, el metal trabajado, la herramienta y el recubrimiento, las velocidades y avances, la condición esperada de la viruta y el proceso posterior de la pieza. Por ejemplo, una pieza que será pintada o soldada exige revisar la facilidad de limpieza y la compatibilidad del residuo. Una pieza para ensamblaje puede requerir un lubricante que no manche ni afecte mediciones críticas.
Tampoco se debe asumir que un aceite de corte convencional funcionará correctamente en MQL. Algunos productos fueron diseñados para aplicación por inundación y no tienen el comportamiento de pulverización o la limpieza requerida para sistemas de cantidad mínima. La selección debe partir de una evaluación de proceso, no de la disponibilidad de un lubricante en almacén.
El punto decisivo: llevar el lubricante al filo
La mayoría de las fallas de MQL no se originan en la formulación, sino en la entrega. Si la microgota no alcanza el punto de contacto, la herramienta trabaja prácticamente en seco. Aumenta la fricción, la temperatura sube y aparecen desgaste prematuro, rebaba, mala superficie o variaciones dimensionales.
En aplicaciones externas, la boquilla debe orientarse hacia la zona donde se forma la viruta, no sólo hacia el cuerpo de la herramienta. La posición necesita mantenerse durante toda la trayectoria, especialmente en fresado con cambios de dirección o en taladrados con profundidades variables. Una boquilla bien ubicada puede mejorar el resultado sin aumentar el consumo de aceite.
En operaciones de alta relación profundidad-diámetro, como taladrado profundo o roscado interno, la entrega interna a través de la herramienta ofrece una ventaja importante. El lubricante y el aire llegan más cerca del filo, mientras que el flujo ayuda a desplazar la viruta. No todas las herramientas, portaherramientas o máquinas están preparadas para ello, por lo que debe revisarse la capacidad del equipo antes de definir el proyecto.
La calidad del aire comprimido también importa. Humedad, aceite arrastrado desde la red o partículas pueden alterar la atomización y dejar depósitos no deseados. Un sistema MQL requiere aire limpio, seco y con presión estable. De poco sirve ajustar con precisión el dosificador si la alimentación de aire cambia entre turnos.
Cómo ajustar cantidad de aceite y aire sin improvisar
Un error común es incrementar de inmediato la cantidad de lubricante cuando aparece desgaste. Más aceite no siempre corrige el problema. Si la boquilla está fuera de posición, si la herramienta tiene geometría inadecuada o si la evacuación de viruta es deficiente, aumentar el caudal puede añadir residuos sin resolver la causa.
El ajuste debe realizarse con una prueba controlada. Mantenga constantes la herramienta, el material, los parámetros de corte y la trayectoria. Después, evalúe un cambio a la vez: posición de boquilla, caudal de lubricante, presión de aire o condiciones de corte. Registrar resultados evita que la planta atribuya a MQL una falla provocada por otra variable.
Las señales más útiles en piso de producción son concretas: color y forma de la viruta, rebaba, acabado superficial, torque o carga del husillo, desgaste de filo, temperatura visible en la zona de corte y número de piezas por herramienta. Una superficie brillante no siempre significa que el proceso sea estable; la evidencia debe incluir vida de herramienta y repetibilidad por lote.
Si la viruta se acumula, primero revise la estrategia de evacuación y el flujo de aire. Si el filo muestra adhesión de material, puede ser necesario mejorar la lubricidad, modificar los parámetros o usar una herramienta con recubrimiento y geometría apropiados. Si hay humo o decoloración térmica, la operación probablemente necesita mayor control de calor, no sólo más microgotas.
Validación en planta: medir el beneficio real
La implementación de MQL debe justificarse con indicadores que conecten el desempeño técnico con el costo de producción. El consumo mensual de lubricante es relevante, pero no debe ser el único dato. Una reducción de fluido pierde valor si genera más cambios de herramienta, rechazos o paros de máquina.
Una validación útil compara la condición actual contra una prueba MQL en una familia de piezas representativa. Mida piezas por filo, tiempo de ciclo, consumo de lubricante, costo de limpieza, tasa de rechazo, acabado y tiempo invertido en mantenimiento del área. También considere la disposición de residuos y el costo asociado al manejo de emulsiones, cuando aplique.
La transición puede hacerse por etapas. Es preferible iniciar con una operación estable, de geometría accesible y volumen suficiente para obtener datos confiables. A partir de ahí, la planta puede extender el sistema a otras máquinas con criterios claros, en lugar de cambiar toda la línea por una expectativa genérica de ahorro.
Errores que reducen el desempeño de MQL
Los problemas se repiten con frecuencia: elegir el lubricante por precio sin revisar su aplicación, conservar una boquilla mal orientada, usar aire contaminado, ignorar la evacuación de viruta o evaluar el sistema después de pocas piezas. También es habitual tratar MQL como una solución para cualquier operación, incluso cuando el proceso requiere una capacidad de enfriamiento que la cantidad mínima no puede aportar.
La capacitación del operador es parte del control. Quien prepara la máquina debe saber identificar si el lubricante llega al punto de corte y distinguir una falla de atomización de un problema de herramienta o programación. La estandarización de boquillas, caudales iniciales y criterios de inspección facilita que el resultado se repita entre máquinas y turnos.
En DEQUINTER, la selección de un fluido para MQL se aborda desde las condiciones reales de maquinado: material, operación, herramental, requerimientos de limpieza y meta de costo por pieza. Esa lectura de proceso permite recomendar una formulación que acompañe la producción, en vez de adaptar la producción a un lubricante genérico.
Una implementación de MQL bien ejecutada no busca usar la menor cantidad posible de aceite a cualquier costo. Busca aplicar la cantidad correcta, en el lugar correcto y en una operación donde esa estrategia sostenga la calidad, proteja la herramienta y mejore el resultado económico de la planta.



Comentarios