
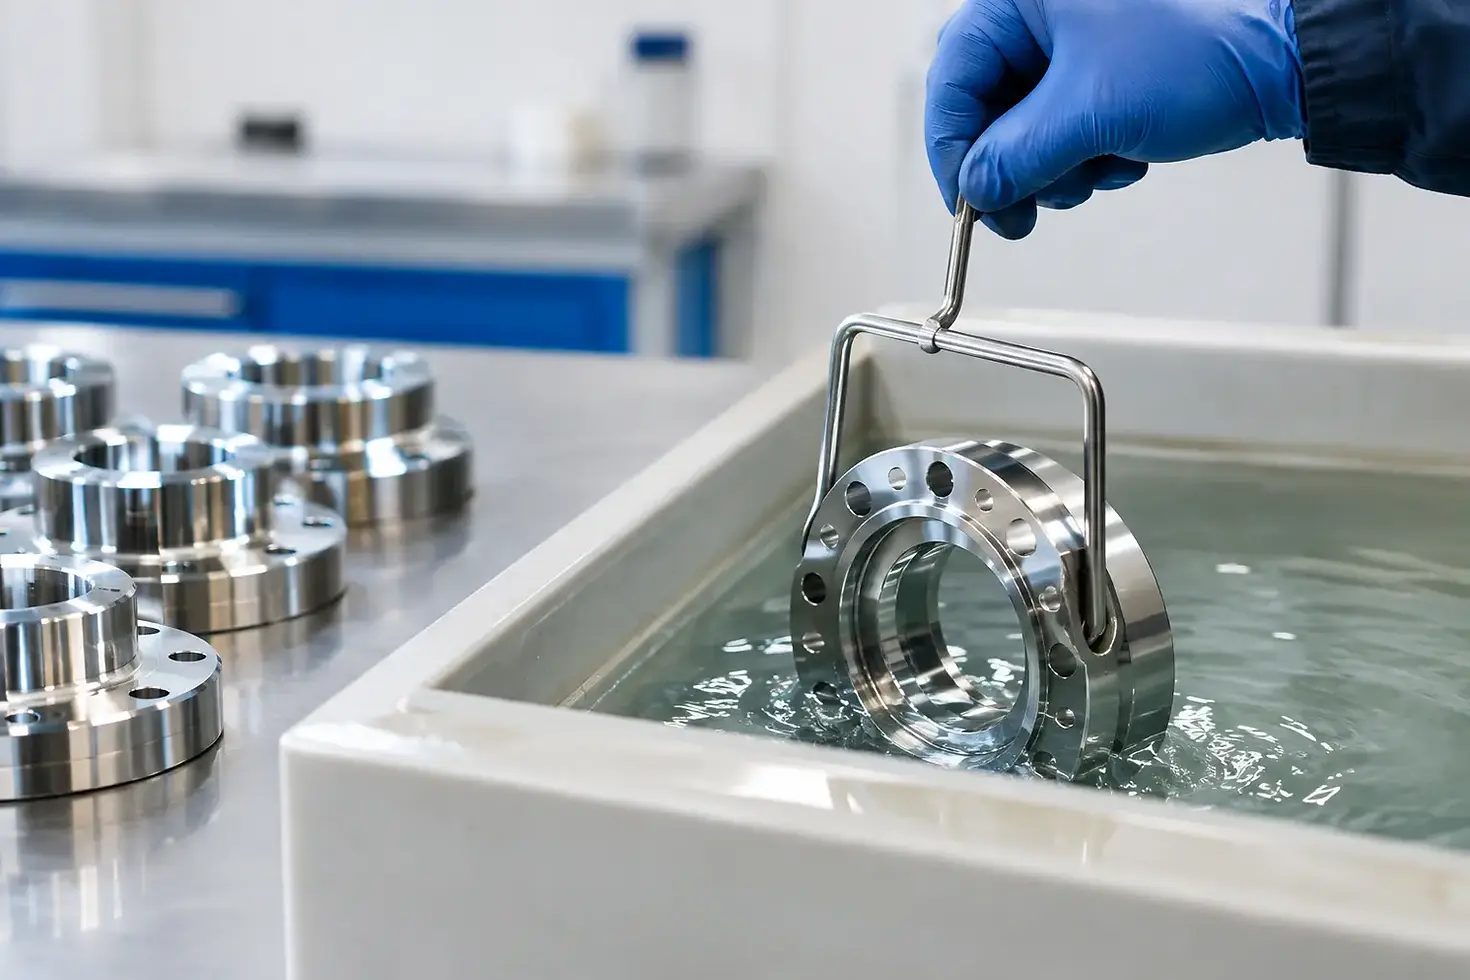
Pulido químico industrial para acabados precisos

Una pieza puede cumplir dimensiones y, aun así, ser rechazada por su superficie. Marcas de herramienta, rebabas finas, óxido, manchas térmicas o falta de uniformidad afectan la apariencia, el ensamble, la adhesión de recubrimientos y, en componentes críticos, hasta su desempeño funcional. El pulido químico industrial permite controlar estas condiciones desde el proceso, con una alternativa especialmente valiosa cuando la geometría de la pieza vuelve limitado o costoso el acabado mecánico.
No se trata de sumergir metal en una solución y esperar un acabado brillante. El resultado depende de la aleación, del estado inicial de la superficie, la formulación química, la concentración, la temperatura, el tiempo de contacto y el enjuague posterior. Cuando estas variables se administran con criterio, el proceso puede reducir retrabajos, mejorar la repetibilidad y preparar la pieza para la siguiente operación con mayor estabilidad.
Qué hace el pulido químico industrial
El pulido químico es un tratamiento de finishing en el que una solución reacciona de manera controlada con la superficie metálica. Su objetivo es reducir microasperezas y generar una superficie más uniforme sin requerir, necesariamente, contacto abrasivo directo.
La reacción no elimina material de forma idéntica en toda la pieza. En condiciones adecuadas, actúa con mayor intensidad sobre las zonas microscópicas más expuestas, como picos y irregularidades. Esto reduce la rugosidad superficial y puede mejorar el brillo, la limpieza visual y la capacidad de la superficie para recibir procesos posteriores.
Su principal diferencia frente al pulido mecánico está en el acceso. Mientras un abrasivo, una rueda o un cepillo encuentran límites en cavidades, roscas internas, perforaciones, zonas de difícil alcance y geometrías complejas, una solución química puede llegar a áreas internas de manera más homogénea. Sin embargo, esa ventaja exige control: una formulación incorrecta puede atacar de más, generar manchas o alterar dimensiones que debían conservarse.
Cuándo conviene aplicar un proceso químico
El pulido químico puede aportar valor en piezas de acero inoxidable, aluminio, cobre, latón y otras aleaciones, siempre que la química se seleccione específicamente para el sustrato y el resultado buscado. Es frecuente en componentes automotrices, herrajes, piezas decorativas, equipos de proceso, elementos mecanizados, dispositivos médicos y componentes con requisitos de limpieza o acabado uniforme.
Conviene evaluarlo cuando la planta enfrenta altos tiempos de mano de obra en pulido manual, variación entre turnos, rechazo por apariencia superficial o dificultad para terminar áreas interiores. También es útil como preparación previa a pasivado, pintura, anodizado, recubrimiento, soldadura o ensamble, porque una superficie limpia y uniforme ayuda a reducir fallas posteriores.
No siempre es la mejor ruta. Si la pieza tiene rayas profundas, golpes, rebaba pesada o defectos geométricos, el pulido químico no sustituye una operación previa de desbaste, lijado, vibrado o mecanizado. Su capacidad está en refinar la superficie, no en corregir daños severos. Del mismo modo, en componentes con tolerancias muy cerradas, debe definirse y validarse la remoción de material antes de liberar el proceso a producción.
Variables que definen el acabado final
En planta, los problemas de pulido rara vez se explican por una sola causa. La solución química es decisiva, pero funciona dentro de una secuencia completa: condición de entrada, limpieza, tratamiento, enjuague, neutralización y secado. Una mala preparación puede trasladar contaminantes al baño y afectar lote tras lote.
Para elegir y controlar un proceso, conviene revisar al menos cinco variables:
Material y aleación: cada metal responde de forma distinta. Un producto apto para aluminio puede ser inadecuado para acero inoxidable o latón.
Condición inicial de la pieza: aceite de corte, óxido, óxidos térmicos, pasta abrasiva o residuos de estampado cambian la reacción y deben removerse antes del tratamiento.
Geometría y tolerancia: perforaciones, cavidades, roscas y zonas de retención requieren atención especial en agitación, drenado y enjuague.
Objetivo de acabado: no es lo mismo buscar limpieza técnica, una reducción de rugosidad, brillo visual o preparación para un recubrimiento.
Parámetros del baño: concentración, temperatura, tiempo, carga de piezas y contaminación acumulada deben mantenerse dentro de rangos definidos.
La temperatura y el tiempo merecen especial atención. Elevar cualquiera de los dos puede acelerar la acción química, pero también aumenta el riesgo de sobreataque, pérdida de dimensionalidad o variación de tono. En un entorno productivo, la velocidad sólo genera ahorro cuando conserva la repetibilidad.
La limpieza previa no es un paso secundario
Un acabado químico estable empieza antes del tanque de pulido. Las piezas provenientes de maquinado, rectificado, estampado o formado pueden traer aceites solubles, lubricantes de corte, fluidos de estampado, partículas metálicas y residuos de manipulación. Si estos contaminantes llegan al baño, impiden el contacto uniforme de la química con el metal y acortan la vida útil de la solución.
Por eso, el desengrase y el enjuague previo deben diseñarse según el fluido utilizado en la operación anterior. Un aceite de corte de alta lubricidad, por ejemplo, puede requerir una estrategia de limpieza distinta a la de un refrigerante soluble o un lubricante para formado. Ver la línea de producción como operaciones aisladas suele generar costos ocultos: limpieza insuficiente, baños contaminados, piezas manchadas y retrabajo de acabado.
La mejor práctica es validar la cadena completa. Desde el fluido usado para fabricar la pieza hasta el tratamiento de finishing, cada producto debe ser compatible con la operación siguiente. Esto mejora el control de calidad y evita ajustar el pulido químico para compensar problemas que se originaron mucho antes.
Beneficios operativos y límites reales
Cuando está bien implementado, el pulido químico puede disminuir la dependencia del trabajo manual, atender zonas inaccesibles y generar una apariencia más consistente entre piezas. En volúmenes altos, esa uniformidad puede traducirse en menos inspección correctiva, menor rechazo y tiempos más previsibles.
También puede mejorar la preparación para procesos posteriores. Una superficie sin óxidos, residuos o microirregularidades excesivas favorece la adherencia de ciertos recubrimientos y reduce defectos estéticos. Para industrias como la automotriz, aeroespacial o la fabricación de equipos especializados, donde cada lote debe conservar criterios de calidad definidos, esta consistencia tiene valor directo.
El costo no debe analizarse sólo por litro de químico. Es necesario considerar consumo, vida útil del baño, tratamiento de efluentes, seguridad del personal, ventilación, agua de enjuague, control analítico y costo de no calidad. Un producto aparentemente económico puede resultar caro si se agota rápido, exige demasiada corrección o genera variación superficial.
La seguridad también forma parte del desempeño. Los procesos químicos requieren procedimientos de manejo, equipo de protección personal, contención, ventilación y disposición conforme a las regulaciones aplicables. Un proceso eficiente protege la pieza, el equipo y a las personas que lo operan.
Cómo validar una solución antes de llevarla a producción
La forma más confiable de seleccionar una química es hacer pruebas con piezas reales y condiciones representativas de la planta. Una muestra limpia de laboratorio puede verse bien, pero no siempre reproduce la contaminación, el ritmo, la temperatura ambiente o la variedad de lotes que existen en producción.
La validación debe comparar el estado inicial y final de las piezas, revisar apariencia, rugosidad cuando aplique, dimensionalidad, respuesta a recubrimientos posteriores y estabilidad entre lotes. También conviene documentar concentración, temperatura, tiempo de inmersión y secuencia de enjuagues. Esa información permite repetir el resultado y detectar desviaciones antes de que se conviertan en rechazo.
DEQUINTER aborda este tipo de decisiones como una aplicación de proceso, no como la simple compra de un químico. La selección de soluciones de finishing debe partir del metal, la operación previa, la condición requerida y el beneficio esperado en la línea. Una cotización útil considera esas variables para proponer una alternativa que funcione en la realidad de la planta.
El acabado debe responder a una necesidad productiva
Un acabado más brillante no siempre significa un mejor acabado. En algunos componentes, la prioridad será remover óxido; en otros, preparar una superficie para pintura, mejorar la limpieza o reducir marcas visibles sin comprometer medidas. Definir el criterio de aceptación antes de elegir la química evita invertir tiempo y recursos en una apariencia que no agrega valor al producto final.
El pulido químico industrial funciona mejor cuando se integra como parte de una estrategia de fabricación: fluidos correctos en maquinado o formado, limpieza compatible, parámetros controlados y una meta de calidad clara. La pregunta útil no es sólo qué producto pule más, sino qué solución mantiene sus piezas dentro de especificación, reduce correcciones y sostiene la producción turno tras turno.



Comentarios