
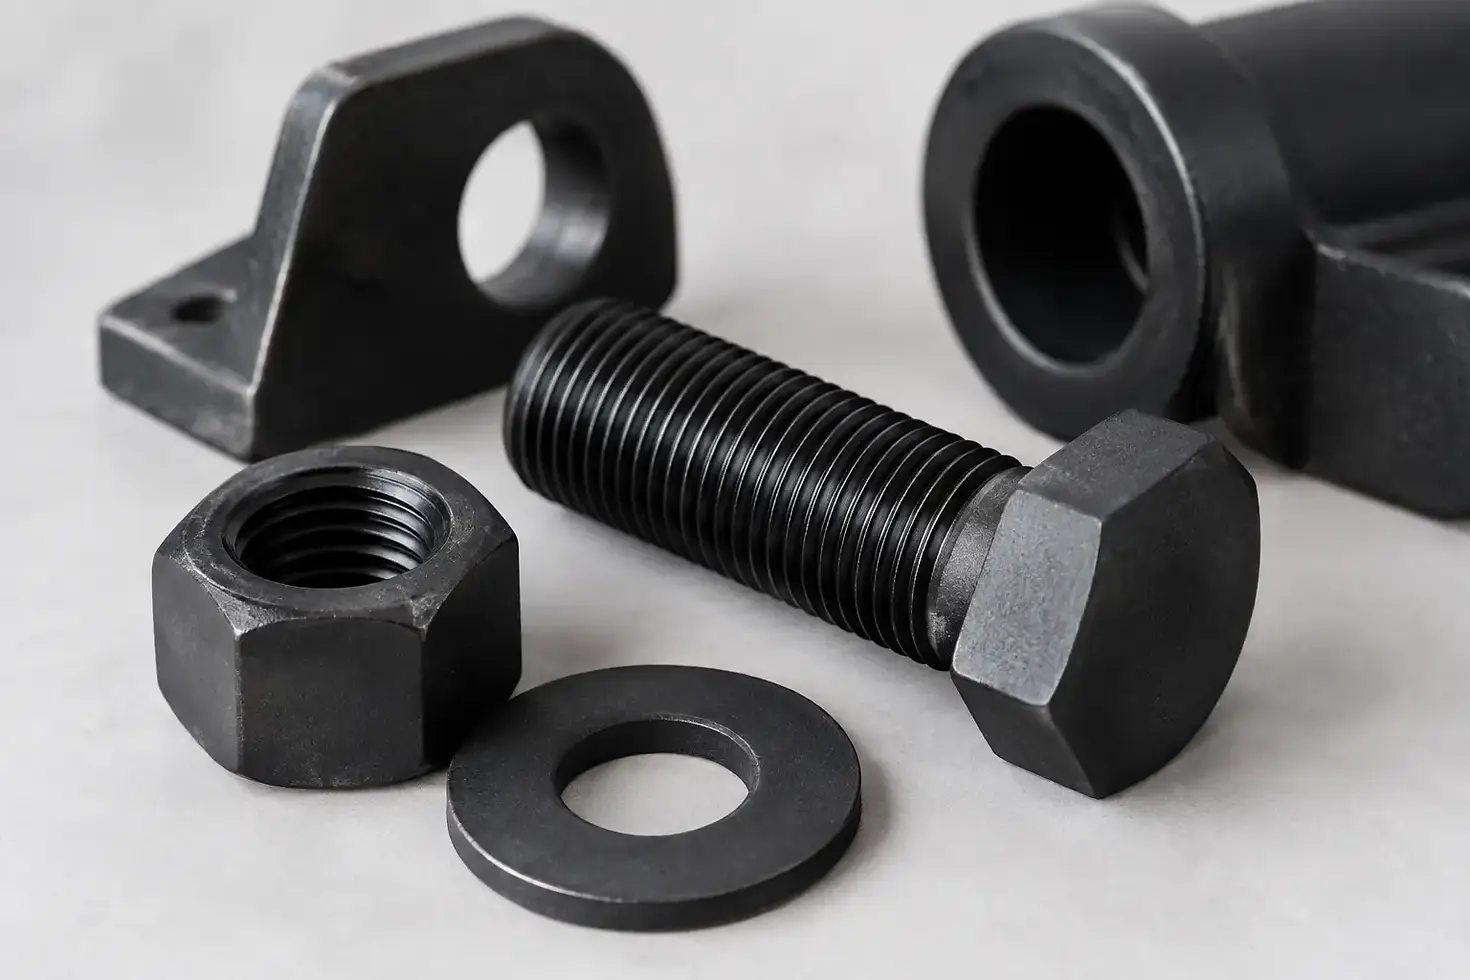
Cuándo usar pavonado negro en piezas metálicas

Un tornillo de precisión puede cumplir con su dimensión y, aun así, generar rechazo por oxidación superficial, apariencia irregular o dificultad durante el ensamble. Entender cuándo usar pavonado negro permite resolver esas situaciones sin añadir recubrimientos innecesarios, espesores que alteren tolerancias o costos que no aportan valor al componente.
El pavonado negro es una opción funcional para piezas de acero que requieren una apariencia uniforme, cierta protección temporal contra la corrosión y mejor comportamiento en operaciones de ensamble. Sin embargo, no sustituye un recubrimiento anticorrosivo de alto desempeño cuando la pieza estará expuesta a humedad constante, niebla salina, químicos agresivos o intemperie. La decisión correcta depende de la función real de la pieza, su material, el acabado requerido y las condiciones que enfrentará después de salir de planta.
Qué aporta el pavonado negro a una pieza
El pavonado negro es un tratamiento de conversión química. A diferencia de una pintura, galvanizado o depósito electrolítico, no crea una capa gruesa sobre el sustrato. En aceros ferrosos, transforma químicamente la superficie y forma una capa oscura de óxido de hierro, principalmente magnetita. Por ello, su impacto dimensional es mínimo, una ventaja clara en componentes con roscas, alojamientos, ajustes y tolerancias cerradas.
La tonalidad negra o negro azulado mejora la presentación de tornillería, herramientas, componentes mecanizados, piezas de armas, herramentales y ensambles industriales. Pero su valor no es solamente visual. La superficie resultante puede retener aceite, cera o selladores protectores, lo que contribuye a una protección anticorrosiva moderada y a una mejor lubricidad durante el armado.
Su desempeño final no depende únicamente del baño de pavonado. Una pieza mal desengrasada, con óxido previo, cascarilla, sales o residuos de fluido de corte difícilmente mostrará un color uniforme. Más importante aún, el sellado posterior define buena parte de la resistencia a la corrosión que el usuario verá en campo.
Cuándo usar pavonado negro en producción
El pavonado negro es una buena alternativa cuando el componente necesita conservar su dimensión, verse uniforme y recibir una protección temporal o moderada en ambientes interiores controlados. Es particularmente útil en piezas de acero al carbono y acero aleado que pasarán por almacenamiento, traslado interno, ensamble o servicio bajo condiciones de baja a media agresividad.
Cuando las tolerancias no admiten capas adicionales
En piezas mecanizadas con roscas finas, pernos, bujes, engranes, componentes hidráulicos o elementos de fijación, una capa adicional puede modificar el ajuste y provocar interferencias. El pavonado negro tiene un crecimiento dimensional muy bajo frente a procesos como pintura en polvo, zincado o algunos recubrimientos electrolíticos.
Esto no significa que cualquier tolerancia sea compatible automáticamente. En superficies críticas, la planta debe definir el rango dimensional antes y después del tratamiento, así como verificar rugosidad, roscabilidad y fuerza de ensamble. El acabado debe incorporarse al plan de proceso, no añadirse al final como una corrección estética.
Cuando se busca una apariencia técnica y uniforme
En herramientas, dispositivos, componentes de maquinaria y piezas visibles de un ensamble, el negro ayuda a homologar la presentación y disminuir reflejos. También facilita diferenciar familias de componentes o separar visualmente piezas tratadas de piezas en condición natural.
La uniformidad depende de la preparación superficial. Un acero con variaciones metalúrgicas, zonas soldadas, marcas de rectificado o diferentes acabados de maquinado puede reaccionar de forma distinta. El pavonado no oculta defectos de fabricación. En muchos casos, los hace más evidentes.
Cuando la pieza requiere lubricidad durante el ensamble
La capa de conversión por sí sola no es un lubricante. Su ventaja está en que puede retener una película protectora de aceite o cera. Esta combinación ayuda a reducir rozamiento en ensambles, mejora el tacto de la superficie y limita la tendencia a manchas de oxidación durante el manejo.
Para tornillería, mecanismos, piezas móviles de baja exigencia y herramentales almacenados, esta característica puede representar menos reprocesos y menor consumo de protector temporal. La formulación del sellador debe ser compatible con la operación posterior: no es lo mismo proteger una pieza que será empacada que una que recibirá pintura, adhesivo, inspección visual o lubricación adicional.
Cuando se necesita protección temporal en interiores
El pavonado negro sellado puede funcionar adecuadamente para inventario en almacén, transporte protegido y equipos que operan en interiores con humedad controlada. También es útil entre etapas de proceso cuando se requiere conservar la condición superficial durante días o semanas.
La palabra clave es temporal. Si una pieza se almacena cerca de lavados, condensación, cambios bruscos de temperatura o atmósferas contaminadas, el riesgo de corrosión aumenta. En esos casos, el pavonado requiere un sistema de protección complementario o una alternativa de acabado.
Cuándo el pavonado negro no es suficiente
Elegir pavonado negro solo por su apariencia puede generar fallas prematuras. No es la primera opción para componentes expuestos permanentemente al exterior, ambientes marinos, niebla salina, soluciones ácidas o alcalinas, limpiadores industriales agresivos o ciclos frecuentes de humedad y secado.
Tampoco suele ser la opción adecuada cuando se requiere un color negro decorativo estable sobre materiales no ferrosos, alta resistencia al desgaste por contacto severo o una barrera anticorrosiva de larga duración sin mantenimiento. En estas condiciones pueden evaluarse recubrimientos de zinc con pasivado, fosfatizado con aceite, níquel químico, pintura industrial, recubrimientos orgánicos o tratamientos especializados, según la función de la pieza.
También conviene revisar el diseño. Una cavidad donde se acumula agua, una unión bimetálica con potencial de corrosión galvánica o una pieza que se limpia de forma recurrente puede fallar aunque el pavonado se haya aplicado correctamente. El acabado superficial es parte del sistema, no una solución aislada.
Variables que deben definirse antes de especificar el proceso
Antes de liberar una orden de pavonado, conviene documentar las condiciones de servicio y no limitarse a pedir “acabado negro”. Un requerimiento bien definido evita retrabajos, diferencias entre lotes y reclamos de calidad.
Material base: El resultado cambia entre acero al carbono, acero aleado, fundición y acero inoxidable. Cada sustrato requiere una ruta química compatible.
Condición de la superficie: Maquinado, rectificado, pulido, granallado, soldadura y tratamiento térmico influyen en el color y la uniformidad.
Método de pavonado: Los procesos en caliente, de temperatura media y en frío no entregan el mismo desempeño ni la misma apariencia.
Sellado posterior: Aceite, cera, sellador base agua o protector temporal deben seleccionarse según almacenamiento, ensamble y procesos posteriores.
Criterio de aceptación: Es necesario definir tono, cobertura, manchas permitidas, resistencia a corrosión, lubricidad y método de inspección.
En producción seriada, también debe considerarse la geometría. Orificios ciegos, roscas internas, cavidades y piezas apiladas pueden retener soluciones de proceso. Un buen enjuague, secado controlado y una correcta orientación de carga son tan relevantes como la química del baño.
La preparación y los fluidos definen el resultado
Una gran parte de los problemas de pavonado se origina antes de que la pieza entre al tratamiento. Aceites de corte con alta adherencia, residuos carbonizados, grasas de manipulación o fluidos de rectificado contaminados dificultan el desengrase y causan manchas, zonas claras o falta de uniformidad.
Por eso, la selección del fluido de maquinado debe considerar no solo la vida de herramienta y el acabado durante el corte, sino también la limpieza requerida en el proceso posterior. Un aceite o fluido soluble bien elegido reduce la carga de lavado, estabiliza la preparación superficial y ayuda a mantener repetibilidad entre lotes.
DEQUINTER trabaja este análisis desde la operación completa: material, proceso de corte o rectificado, condición superficial esperada y necesidad de finishing. Cuando el fluido previo facilita la limpieza y no deja residuos problemáticos, la planta reduce ajustes en lavado, rechazos cosméticos y consumo de químicos correctivos.
Cómo validar que la elección es rentable
La evaluación debe realizarse con piezas reales, no solo con cupones de laboratorio. Es recomendable comparar el resultado después de mecanizado, lavado, pavonado, sellado, empaque y un periodo definido de almacenamiento. Las pruebas de corrosión acelerada pueden ser útiles, pero deben interpretarse conforme al ambiente de servicio y al tipo de sellador utilizado.
Además de revisar tono y cobertura, el equipo de calidad debe verificar dimensiones críticas, comportamiento de roscas, compatibilidad con lubricantes o adhesivos posteriores y presencia de residuos. Para mantenimiento, vale la pena revisar si el protector deja la pieza lista para uso o si obliga a limpiar antes de instalarla.
El costo correcto no es el precio por pieza tratada. Debe incluir paros por corrosión, retrabajos de acabado, devoluciones, dificultad de ensamble, consumo de protectores temporales y tiempo de inspección. Un pavonado negro bien especificado puede ser una solución eficiente; uno aplicado fuera de contexto puede convertirse en un gasto recurrente.
Antes de definir el acabado, observe la pieza en el momento en que realmente falla: durante el ensamble, en el almacén, al contacto con humedad o ya instalada en servicio. Esa evidencia permite elegir un sistema de superficie que proteja la operación, mantenga la calidad visible y sostenga el costo objetivo de la planta.



Comentarios